在新能源产业快速迭代的今天,电池仓作为储能载体的核心结构件,减重、抗冲击、防腐耐久已经成为行业绕不开的三重命题。传统ADC12压铸成型电池仓普遍面临整机重量偏大、薄壁易开裂、盐雾工况锈蚀、多道工序成本居高不下的行业痛点:常规电池桶ADC12压铸方案整机重量>1300g,压铸结构壁厚存在大量冗余;做薄壁化改造之后落球冲击测试合格率难以保障,涂层防腐寿命有限,难以兼顾轻量化、强度与成本三者平衡。
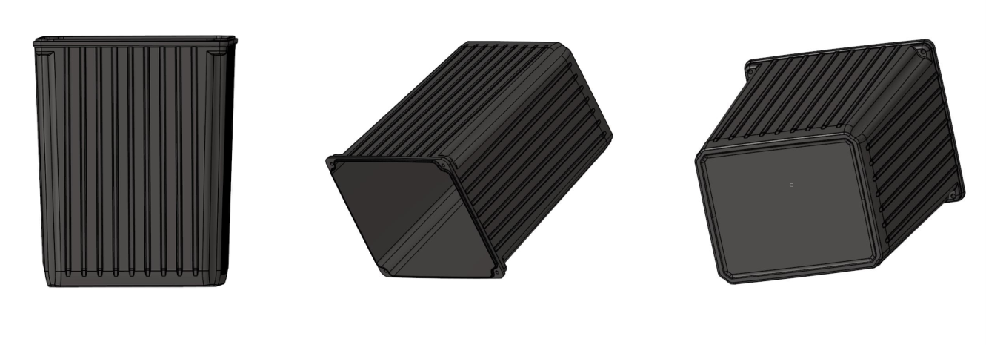
针对行业痛点,爱尔思集团推出高强高韧免热处理铝合金、高强韧耐蚀免热处理镁合金双轨并行电池仓轻量化全套解决方案,通过自研新材料、结构拓扑仿真优化、压铸工艺升级,攻克重量、抗冲击、防腐、成本多重难题,为电池仓轻量化开辟全新落地路径。
NO.1 丨双材料技术路线,两套方案破解轻量化矛盾
项目立足高压压铸工艺体系开展迭代升级,两套材料方案同步开发验证,外尺寸保持原有通用接口不变,仅对内部结构进行优化,满足客户≤1000g 重量目标,同时通过 1.5kg 钢球 1.2m 落球冲击严苛考核,中性盐雾性能不低于原有 ADC12 基材水平。
✅方案A|高强高韧免热处理铝合金:稳妥迭代,产线兼容
自研高强高韧免热处理铝合金,对比传统 ADC12,抗拉强度提升27%,延伸率提升3倍,密度下降3.7%,可直接兼容现有压铸产线,无需大规模设备改造,同牌号合金已在爱玛后衣架项目实现量产验证,技术风险低。经过多轮结构迭代优化,V3版本整机重量做到996g,减重幅度23.6%,达成≤1000g 重量指标。
基于Abaqus显式动力学开展落球冲击仿真,覆盖A/B/C三面共计11个危险冲击点位。全场最大应力234.6MPa,远低于 380MPa材料许用应力,安全裕度充足,有效改善薄壁结构边角开裂痛点。
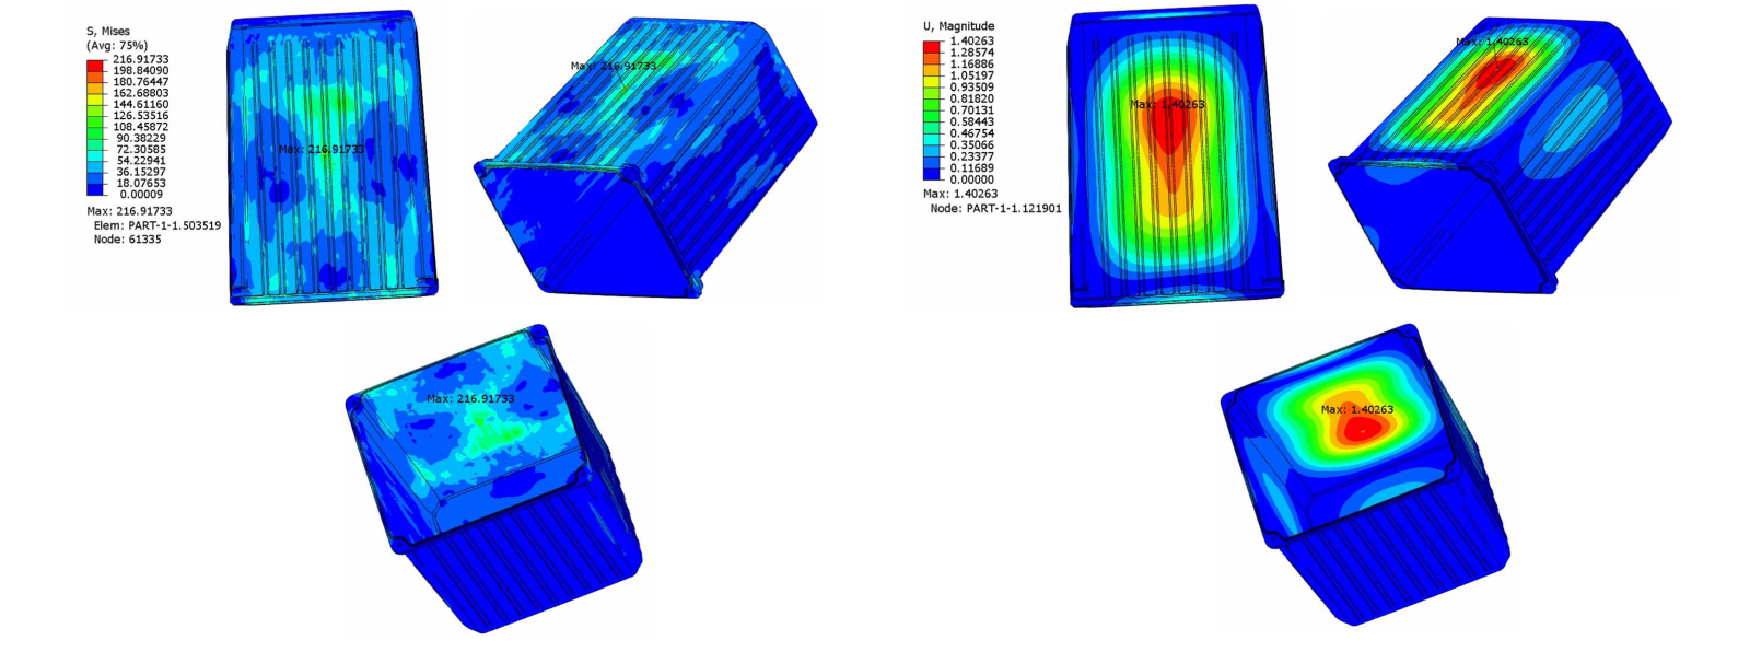
仿真结果:A2 面中部冲击
整套工艺适配 400T压铸机,从项目启动到OTS样件交付周期50‑60 天,从熔炼压铸、切边抛丸到两涂烤漆,形成完整成熟的工艺闭环。
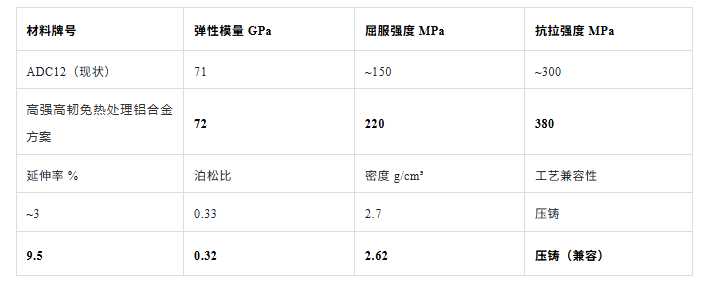
高强高韧免热处理铝合金材料力学性能参数
✅ 方案B|高强韧耐蚀免热处理镁合金:极致减重,降本增效
作为爱尔思自研王牌压铸镁合金,材料密度仅 1.8g/cm³,相较 ADC12 铝合金密度降低 33.3%,是实现大幅度减重的核心底牌。经过加筋结构优化后的终版电池仓总重仅892g,减重幅度高达 31.6%,距离1000g 目标预留充足余量。落球冲击仿真全场最大应力 145.1MPa,对比 250MPa 许用值,安全裕度达到 42%,整体强度储备充沛。
针对镁合金固有防腐短板,我们复用爱尔思成熟的化学转化 + 粉末喷涂双层复合防护体系,底层化学转化钝化膜筑牢基体防腐根基,上层粉末喷涂兼顾耐磨与外观,实现中性盐雾性能达到 ADC12 同等水平,表面耐磨硬度可达 3H,解决镁合金户外工况易腐蚀的行业老大难问题。
NO.2 丨多维度综合研判,给产业选型提供清晰指引
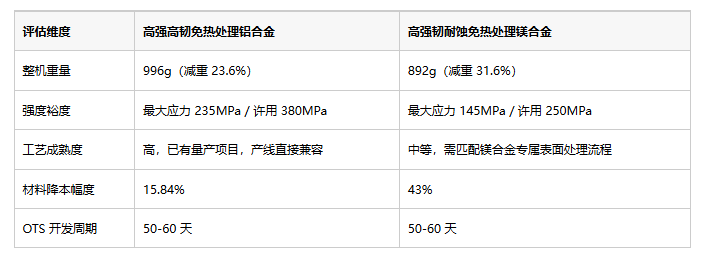
✅优先追求交付稳妥、产线不改、低风险迭代,可选择高强高韧免热处理铝合金方案;
✅追求极致减重、更大降本空间,优先主推高强韧耐腐蚀免热处理镁合金方案。
两套方案仿真全部通过验证,均可满足项目核心技术指标,
项目建议以高强韧耐蚀免热处理镁合金为主推方案,铝合金作为备选方案,客户可以结合自身产品定位灵活选择。
NO.3 丨全链条自研能力,从方案设计直达批量量产
从材料配方研发、数模结构优化、模流仿真分析、模具设计制造、压铸成型、表面防腐处理,一直到样件测试、小批量及规模化生产,爱尔思实现全流程技术自主可控。
项目里程碑计划
1. 项目立项:方案确认,资源协调
2. 模具方案设计(10 天):浇注系统、模流分析、拔模、顶针布局确认
3. 模具制造完成(15 天):模具加工装配,完成试模准备
4. OTS 样件交付(15 天):压铸试模、尺寸检测、落球冲击验证
5. 小批量验证(30 天):工艺固化,全项可靠性测试,客户确认
6. 批量生产(50‑60 天):量产爬坡,稳定交付
轻量化不是简单把零件做轻,而是重量、强度、防腐、成本、可制造性五大要素的系统性平衡。面对储能电池仓轻量化浪潮,爱尔思依托上海交大的技术底座,持续挖掘铝合金、镁合金材料潜力,为新能源领域输出可落地、可量产的轻量化全套解决方案。期待携手行业伙伴,共同推动轻合金技术规模化落地。

 陕公网安备61080002000100号

