在高分子PAEK材料通过激光工艺大幅提升Z向强度、冲击行业固有认知的同期,金属增材制造赛道上,镁合金选区激光熔化(SLM/LPBF)同样正在攻克一个延续多年的行业痛点——力学各向异性。作为目前商用最轻的金属结构材料,镁合金密度仅为铝合金的2/3、钢材的1/4,兼具优异阻尼减震、电磁屏蔽特性,是低空装备、人形机器人、新能源装备轻量化的理想材料。但长期以来,SLM逐层堆叠的成型方式,成为镁合金走向承力结构件的最大阻碍。
SLM打印过程中,激光快速熔化、急速冷却,熔池沿着热梯度定向凝固,柱状晶粒顺着打印堆叠方向择优生长。最终成型零件XY平面(扫描层内)熔道结合稳定,强度表现亮眼;而Z向(堆叠方向)容易出现未熔合孔隙、层间冶金结合薄弱、晶粒取向偏聚等缺陷,力学性能明显低于层内方向。这种“两个方向性能差距大”的各向异性,是整个镁合金增材制造领域公认的瓶颈。
在过去很长一段时间,这直接限制了镁合金3D打印件的落地:设计师需要刻意规避Z向受力工况,大部分打印件只能用作非承载的原型样件,很难直接用于机器人关节、航空支架这类需要多方向承受载荷的核心构件。哪怕WE43等成熟稀土镁合金体系,传统SLM试样的水平、垂直方向拉伸强度、延伸率依然存在明显分化,垂直方向的断裂风险更高,疲劳性能不稳定。
进入2026年,国内多个科研团队与镁合金产业链企业同步发力,围绕镁合金SLM成型开展密集攻关,从粉末配方、扫描策略、层间温控、基板预热、后热处理等多个维度同步优化工艺路线,持续缩小不同方向的力学差距。
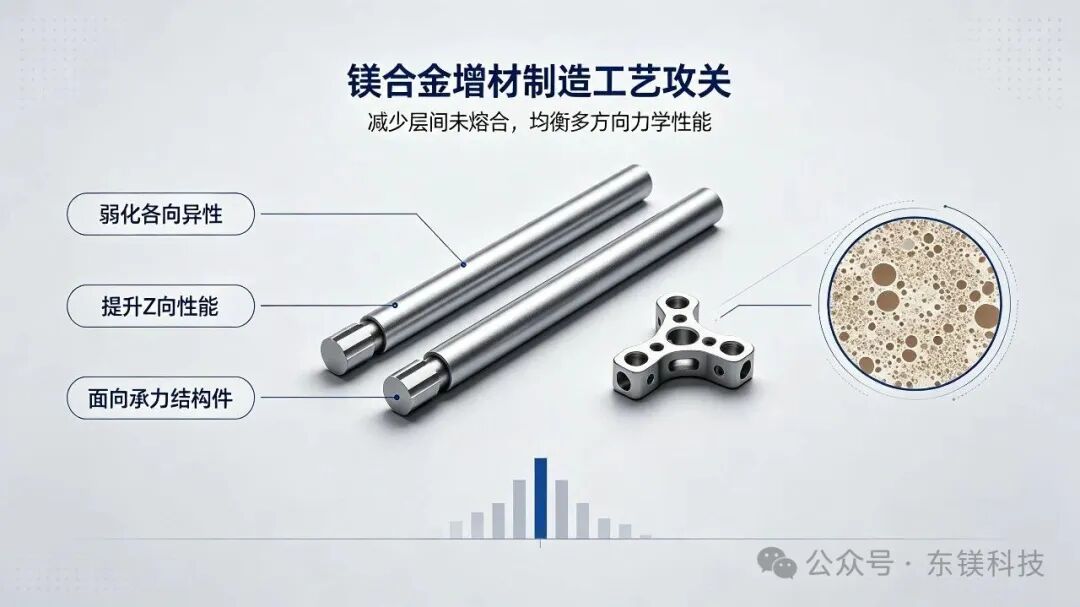
最新研究显示,通过调整层间旋转扫描角度、精准锁定激光能量密度区间,搭配配套固溶+时效热处理制度,能够有效调控熔池凝固行为,抑制粗大柱状晶持续生长,细化晶粒、降低层间孔隙率,弱化材料织构,让Z向强度、延伸率稳步向XY方向靠拢,向着近各向同性目标迈进。
部分稀土镁合金试样在优化工艺后,垂直沉积方向屈服强度提升至282MPa,极限抗拉强度达到325MPa,延伸率提升至12%,性能反超同体系水平沉积试样,为后续工艺迭代提供了清晰的验证思路。与此同时,也有团队尝试在合金体系中引入钪等元素,调整镁合金对激光的吸收特性,拓宽可打印的工艺窗口,从材料源头改善成型质量,减少缺陷生成。
这一轮技术突破,刚好踩中当下人形机器人轻量化的产业风口。
近期行业调研信息显示,人形机器人整机减重直接决定续航、负载、运动速度,国内多家头部机器人企业已经开始批量验证镁合金关节壳体、躯干支架结构件;在2026世界机器人大会上,多款外骨骼、特种人形机器人展品,也明确将增材制造镁合金作为轻量化方案之一,兼顾减重、减震与结构可靠性。
但现阶段,机器人关节在运动中受力方向复杂多变,单一方向高强度的零件无法满足工况。近各向同性镁合金增材制造技术一旦成熟,就意味着3D打印镁合金件可以摆脱受力方向限制,直接用于复杂受力的一体化拓扑结构件,充分释放镁合金极致轻量化优势,帮助机器人整机减重、降低能耗、提升续航。除人形机器人之外,这套技术同样适配低空飞行器、无人机、新能源车载轻量化构件等场景。
当然,从实验室试样走向产业化批量生产,还有不少关卡需要打通。
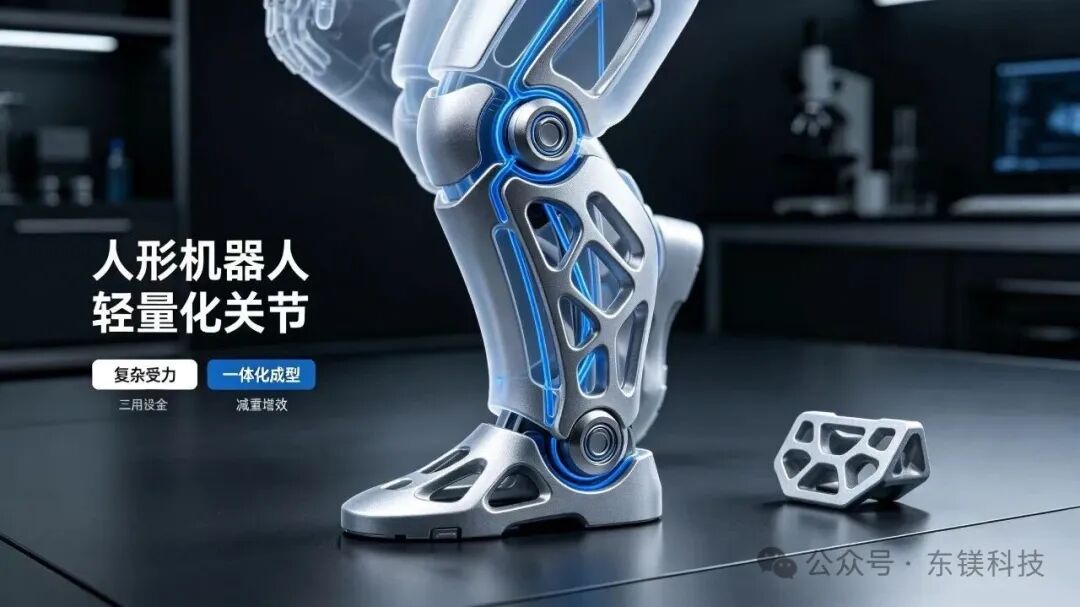
目前镁合金SLM依然存在工艺窗口窄、镁元素易高温汽化、粉末活性高易氧化、成形后残余应力控制难度大等难题。想要稳定批量产出近各向同性、高致密度、一致性好的镁合金构件,不能只依靠单一参数优化,需要打通合金粉末制备、打印成型、热处理、缺陷检测、性能验证全链条。
产业链上,材料厂商、装备企业、终端整机客户正在协同推进,一边持续迭代打印工艺,一边同步完善热处理、AFSD修复等配套工艺,尝试对打印件的微缺陷进行补强修复,进一步提升构件的稳定性与合格率。
轻量化是高端装备长期不变的主线,镁合金赛道的价值正在持续被市场重新认知。
不同于高分子材料的改性路线,镁合金增材制造的突围,是材料配方、激光工艺、后处理技术协同迭代的漫长过程。现阶段我们距离真正完全各向同性的镁合金打印件还有距离,但一次次Z向性能的提升、层间缺陷的减少,都是在打破行业原有边界。
未来,随着各向异性问题逐步被攻克,3D打印镁合金将不再局限于外观样件,大量一体化、点阵轻量化的承力构件有望落地,为人形机器人、低空经济等新赛道,提供一套轻质高强的全新材料解决方案。榆林市东镁科技持续聚焦镁合金新材料、热处理与增材制造工艺研发,紧跟前沿技术动态,助力高端装备轻量化落地。欢迎行业伙伴交流合作,共同探索镁合金产业化新方向。

 陕公网安备61080002000100号

