一台纯电SUV,整备质量3.1吨,和轻型卡车差不多重。这不是个别现象——2026年1至4月,国内新能源乘用车平均整备质量已经冲到1939.3公斤,比2020年飙升27.5%,六年间涨了333公斤。过去十二年,国产乘用车单车平均增重近400公斤。

一、顶层战略
《新能源汽车产业发展规划(2021—2035年)》(国务院,2020年10月)
• 明确将轻量化列为关键技术攻关方向
• 要求突破高强度钢、铝合金、碳纤维复合材料等轻量化材料应用
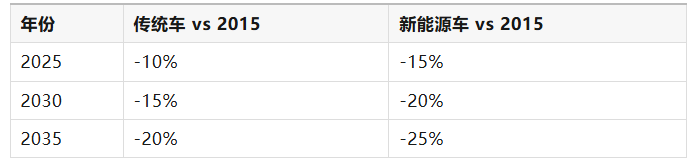
《节能与新能源汽车技术路线图 2.0》(中国汽车工程学会,2020年)
• 制定了明确的整车减重目标:
镁合金(常因含铝等合金元素俗称镁铝合金) 凭借 “超轻密度、高比强度、强减震性” 的核心优势,成为替代钢材、铝合金的理想材料。从仪表盘基座到座椅骨架,镁合金正逐步渗透汽车核心零部件领域,尤其在汽车座椅轻量化赛道,其应用潜力与产业价值备受瞩目。
二、镁合金:轻量化材料的 “天赋选手”
镁是地壳中含量第 8 位的金属(约 2.35%),海水、盐湖、白云石中储量丰富,且可 100% 回收再利用,兼具资源优势与环保属性。镁合金是以镁为基体,添加铝、锌、锰、稀土等元素形成的合金,其 “轻量化天赋” 远超传统金属。
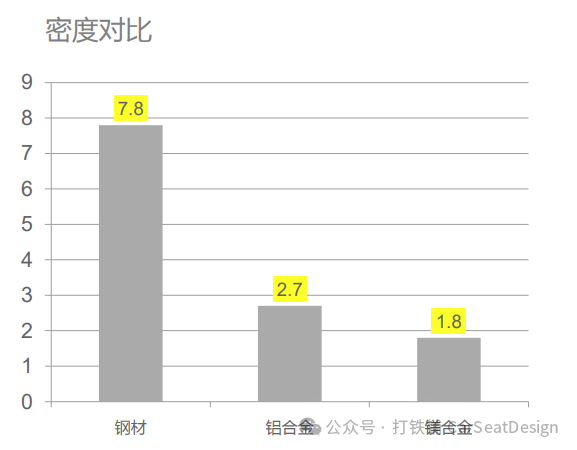
• 密度极致:镁合金密度仅 1.8g/cm³,约为钢材的 23%、铝合金的 67%,
同体积下比铝轻 30%,是目前商用最轻的金属结构材料。
• 性能均衡:热传导系数达 51W/mK,散热性能优异;电磁波遮蔽效果佳,
适配汽车电子件需求;比强度(强度 / 密度)高于钢材与铝合金,减震吸能性能突出。
• 成型友好:熔点低(649.85℃)、结晶潜热小,可压铸 0.6mm 超薄复杂结构件,
尺寸精度比铝合金高 50%,适合汽车座椅等复杂零部件集成化生产。
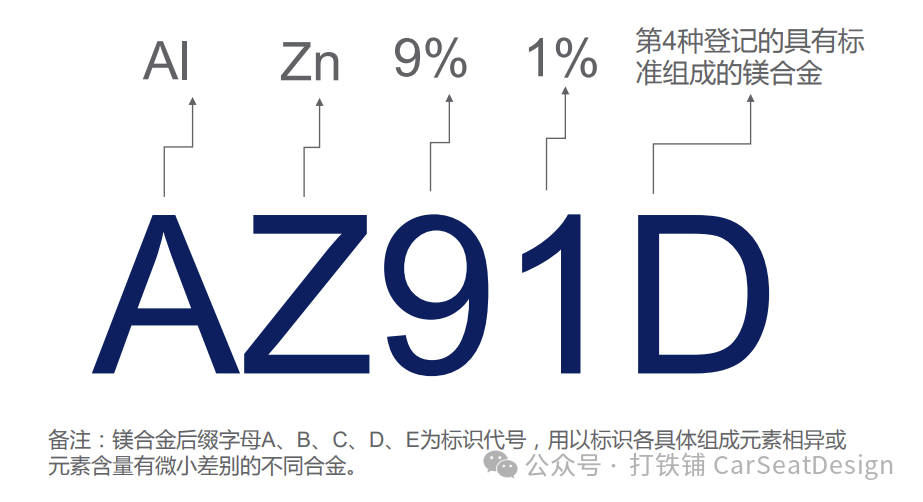
工业常用镁合金以AZ 系列(Mg-Al-Zn) 为主,如 AZ91D(铸造)、AZ31B(变形),
通过调整铝、锌含量,可精准匹配 “强度 - 韧性 - 铸造性” 需求,适配汽车不同零部件场景。
三、镁合金核心成型工艺:从铸造到半固态,适配多元场景
目前全球 90% 以上镁合金零部件通过铸造工艺生产,少部分高受力件采用变形工艺;近年半固态成型技术突破,进一步拓宽了镁合金在汽车座椅等高性能结构件的应用边界。
1. 压铸工艺:高效量产主流方案
压铸是在高压、高速条件下将镁合金液注入模具型腔,快速凝固成型,分为热室压铸与冷室压铸:
• 热室压铸:压射室浸泡在金属液中,工序简单、效率高,适合 1kg 以下薄壁小件(如座椅调节手柄),最小壁厚可达 0.6mm。
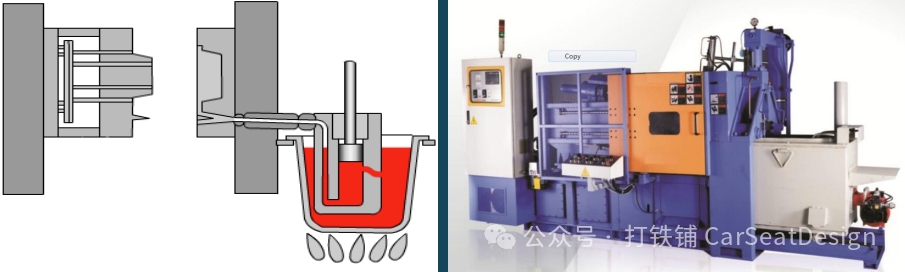
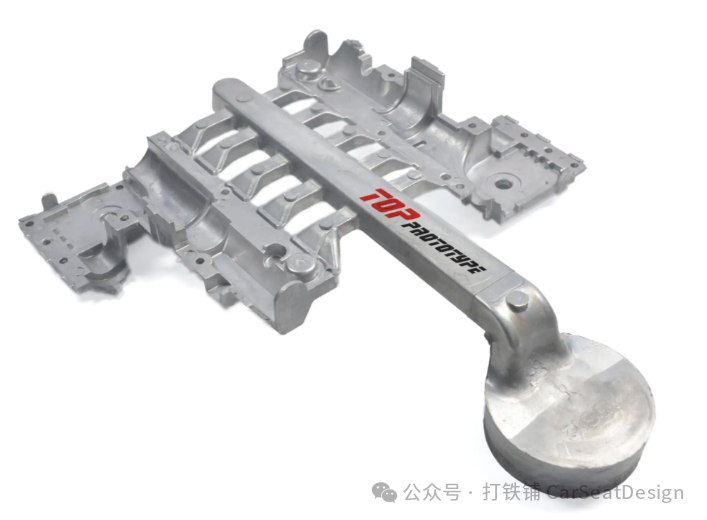
热室压铸产品
• 冷室压铸:压室与保温炉分离,铸造压力大、温度高,适合 1kg 以上大件、受力件(如座椅骨架、底座),是汽车结构件主流工艺。
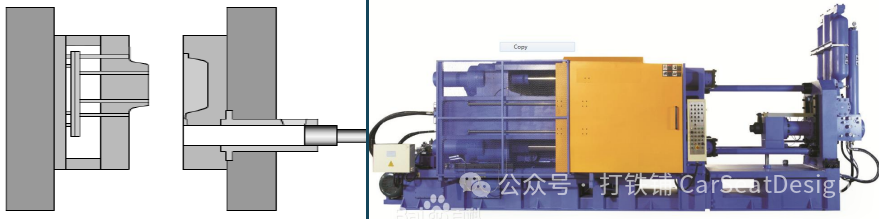
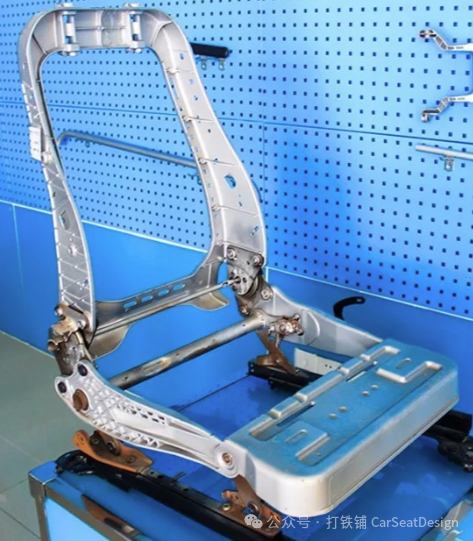
冷室压铸产品
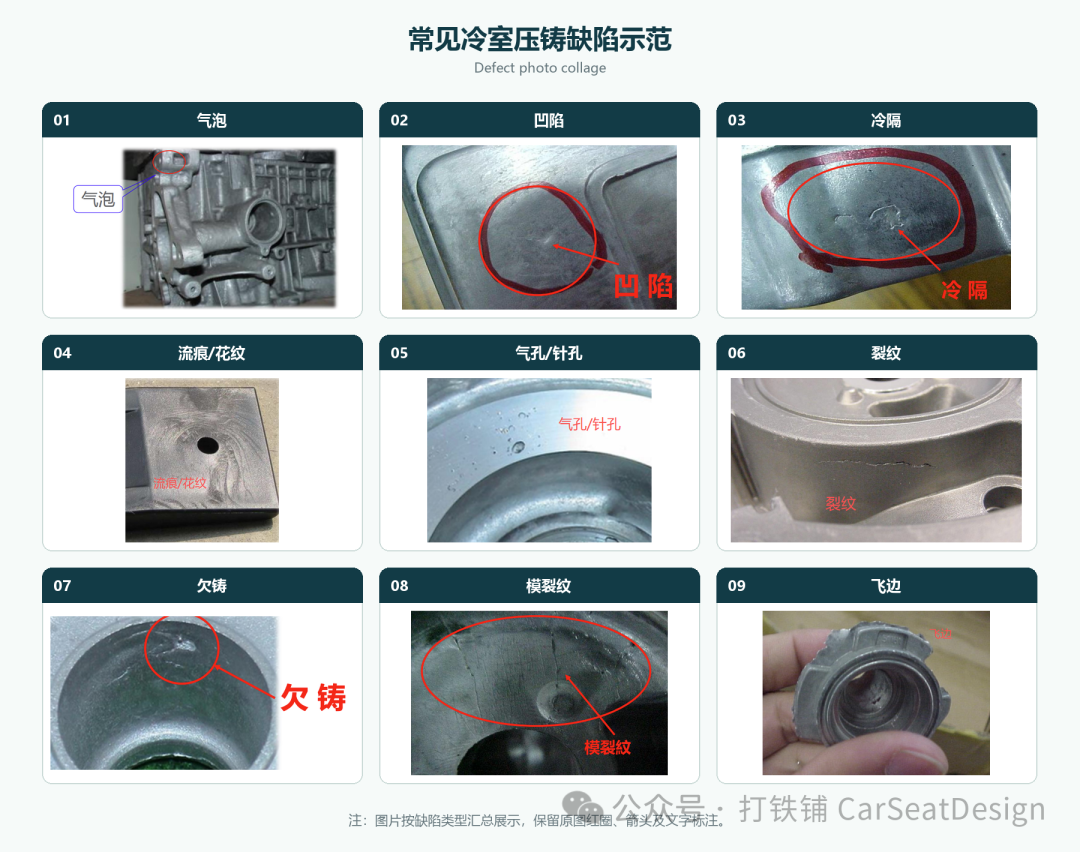
冷室压铸常见缺陷:
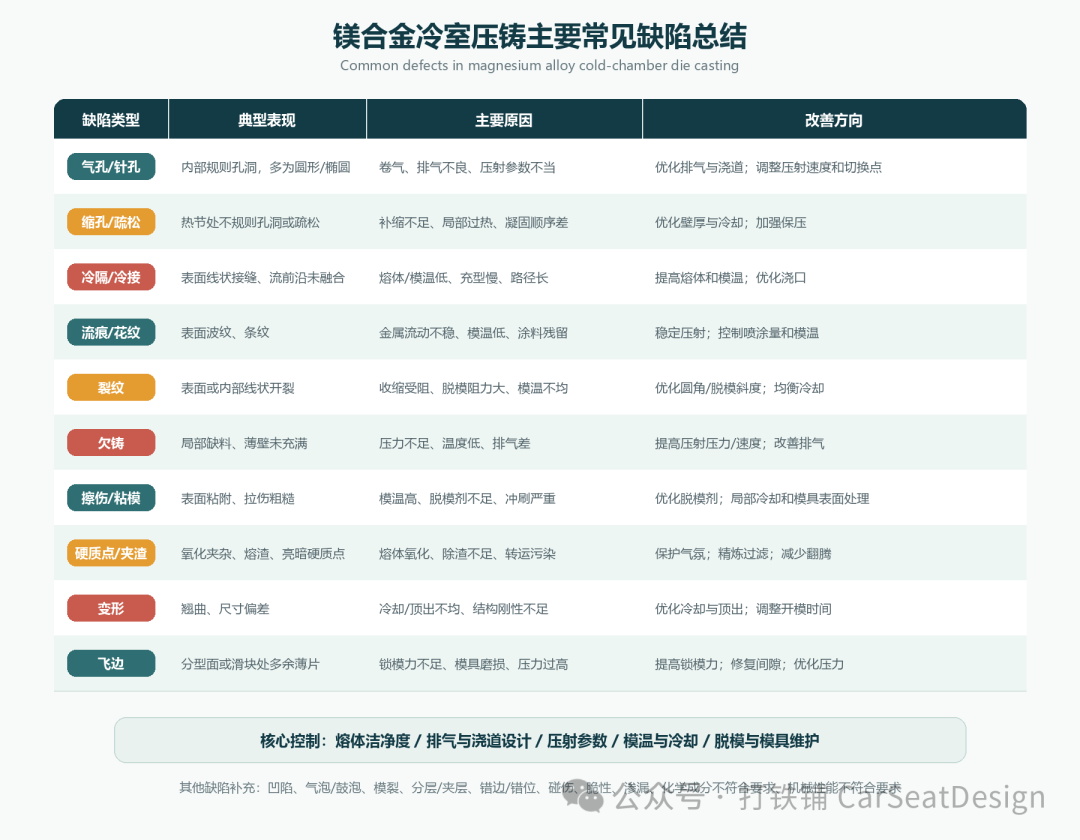
• 改良工艺:真空压铸(型腔真空度 <50mbar)可将气孔率降至 0.5% 以下,力学性能提升 25%,解决传统压铸 “气孔缺陷、无法热处理” 痛点。
2. 半固态成型:高性能轻量化关键技术
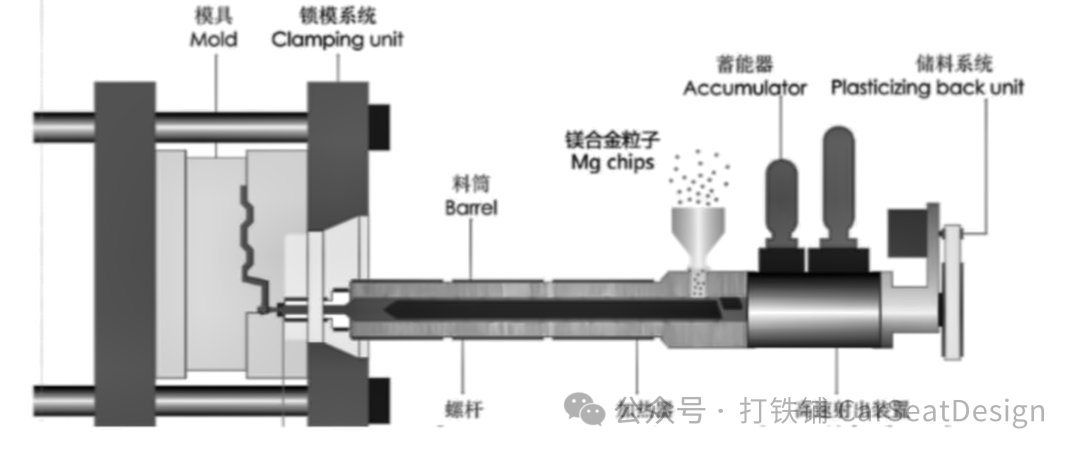
半固态成型是将镁合金浆料(固相率 30%-50%)在固液共存状态下注模,兼具铸造与锻造优势:
• 核心优势:浆料黏度大、充型稳定,产品孔隙率 < 0.5%、变形小、致密性佳;模具寿命提升 2-4 倍,能耗降低 50%,无需 SF₆等环保保护气体。
• 应用场景:适配汽车座椅骨架、后排底座等中大型复杂件,中国一汽、赛力斯已实现半固态镁合金座椅零部件量产应用。
3. 变形工艺
变形镁合金通过挤压、锻造、轧制等热加工,消除铸锭缺陷、细化晶粒,强度与韧性远超铸造镁合金:
挤压件抗拉强度达 165-205MPa,延伸率 5%-8%,适合座椅横梁、滑轨等长条形受力件。
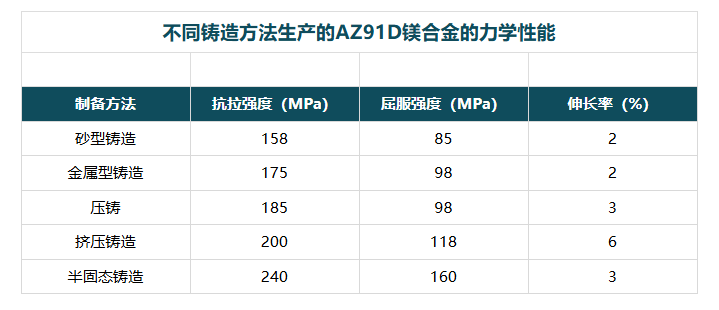
• 应用局限:结构复 杂、薄壁且壁厚不均 匀的零件难以用挤压 铸造技术生产。家 电、电子、通讯
4. 三大成型工艺核心对比
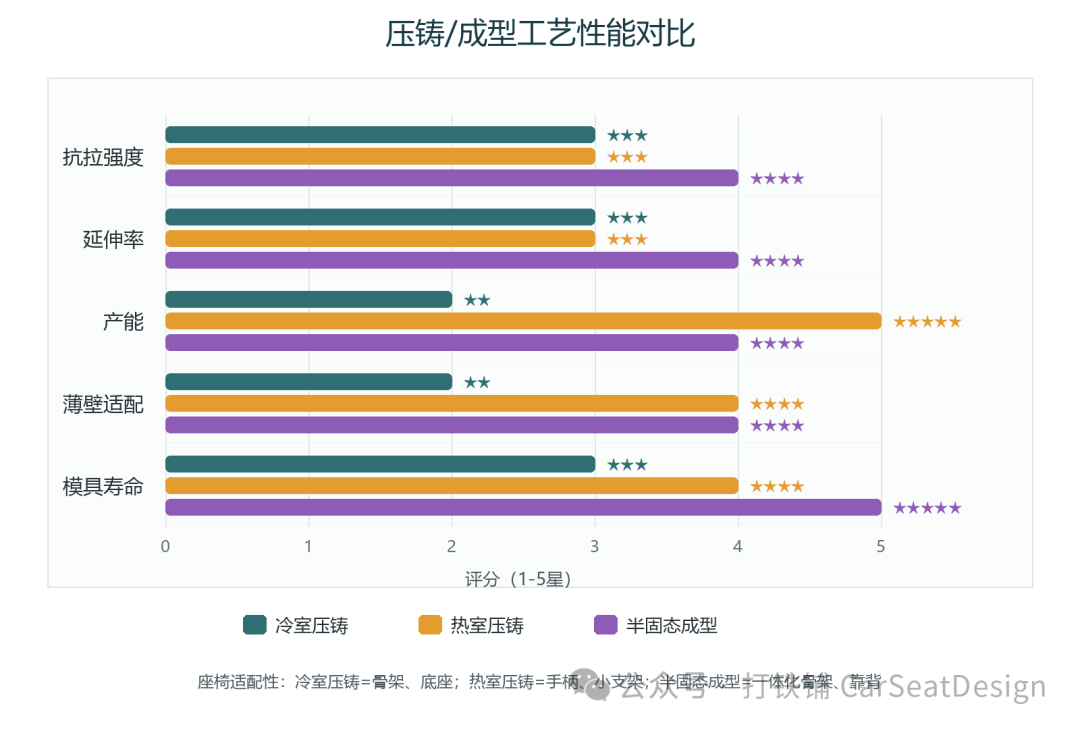
四、痛点破解:镁合金腐蚀防护与连接技术
镁合金的核心短板是耐蚀性差(标准电极电位 - 2.37V,易发生电偶腐蚀),
且焊接易产生氧化夹渣、裂纹,制约其规模化应用;近年技术突破正逐步破解这两大难题。
1. 腐蚀防护:从被动阻隔到主动修复
• 传统工艺:微弧氧化(生成 800-1500HV 陶瓷膜,耐蚀性提升 10 倍)、
化学转化膜(铬酸盐 / 无铬钝化,低成本基础防护)、喷粉 / 喷漆(装饰 + 防护复合层)。
• 前沿技术:华清 SCCT 自修复导电转化膜(中性盐雾 1440 小时无腐蚀,具备 “损伤自修复” 能力)、
超疏水涂层(构建空气垫,抗腐蚀、自清洁),彻底解决镁合金在潮湿、盐雾环境下的腐蚀难题。
2. 连接技术:适配汽车多材料混合结构
• 机械连接:优先选用 5 系 / 6 系铝合金铆钉(如 5056Al),避免与镁合金发生电偶腐蚀;粗螺纹连接优于细螺纹,适合座椅零部件可拆卸装配。
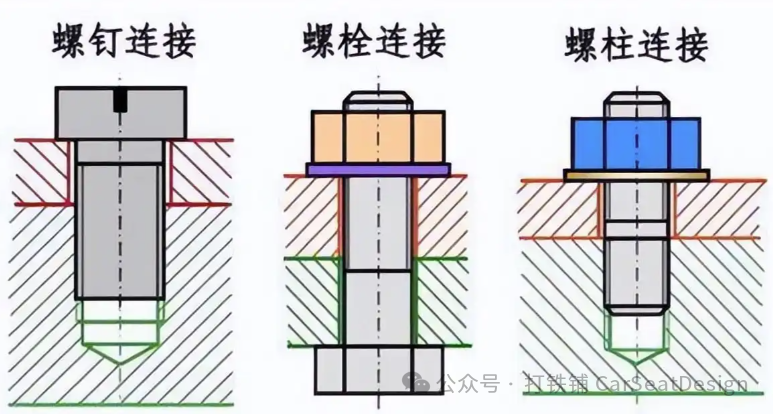
• 焊接:钨极氩弧焊、电阻焊适配镁合金同质连接,需高纯保护气体防氧化;真空电子束焊可实现高强度焊接,适配高端座椅骨架。
• 镁合金焊接的独特挑战,焊接时面临三大难题:
氧化倾向:熔池表面易形成高熔点氧化膜
热裂纹敏感:凝固收缩率是钢的2倍
气孔控制:对氢的溶解度变化剧烈
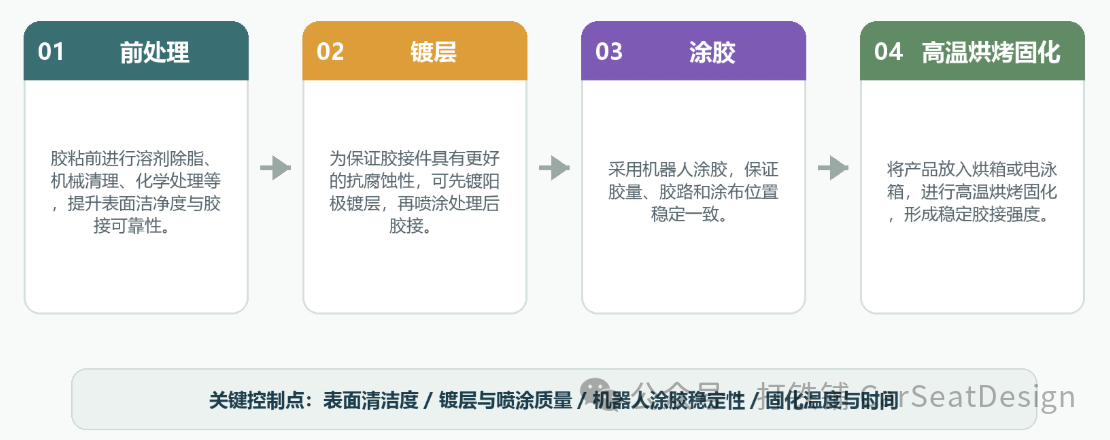
• 胶接:环氧树脂、橡胶系胶黏剂适配镁合金与钢材 / 铝合金异种连接,减震性好、无电偶腐蚀风险,适合座椅内饰件与骨架连接。
五、汽车座椅:镁合金轻量化的核心应用场景
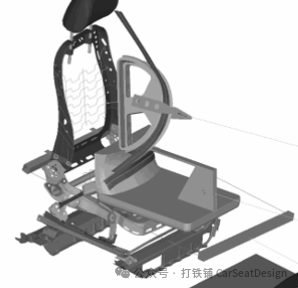
汽车座椅是车身 “高频受力 + 复杂结构 + 减重刚需” 的核心部件,传统钢制骨架重量约 5-8kg,镁合金替代可实现25%-57.5% 减重,同时提升减震性与安全性,成为行业重点布局领域。
并且目前主流镁铝合金骨架强度验证结果也是比较好的。
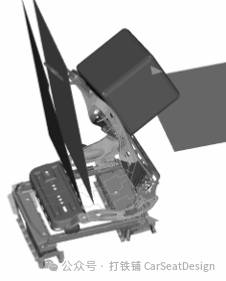
SBA和行李箱
1. 典型应用案例
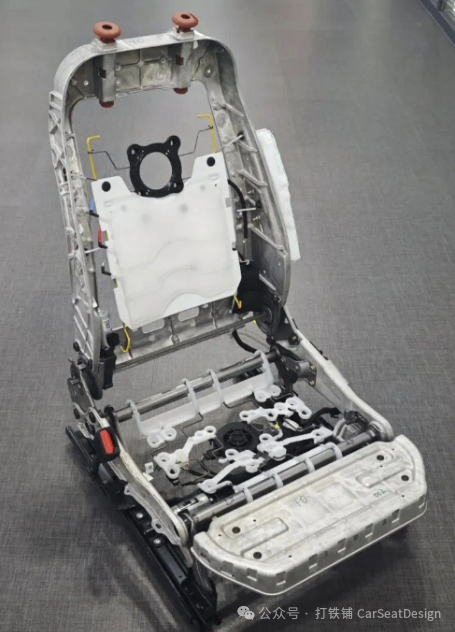
• 红旗半固态座椅骨架:中国一汽研发的半固态注射成型镁合金座椅骨架,将传统 19 个钢制零件集成为 4 个镁合金零件,
单套降重 1.35kg,减重比例 26%,已完成装配与功能测试。
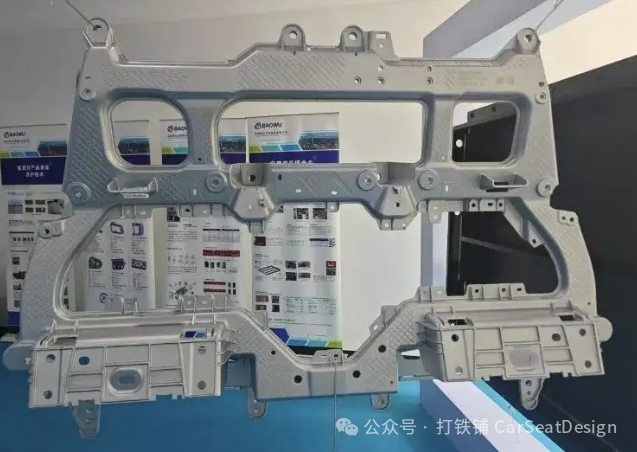
• 赛力斯一体化座椅支架:获国际镁协 2025 年度 “优秀汽车铸件奖”,
首创单件替代 10 + 钢制冲压件的一体化设计,实现 45% 极致减重,适配问界系列车型
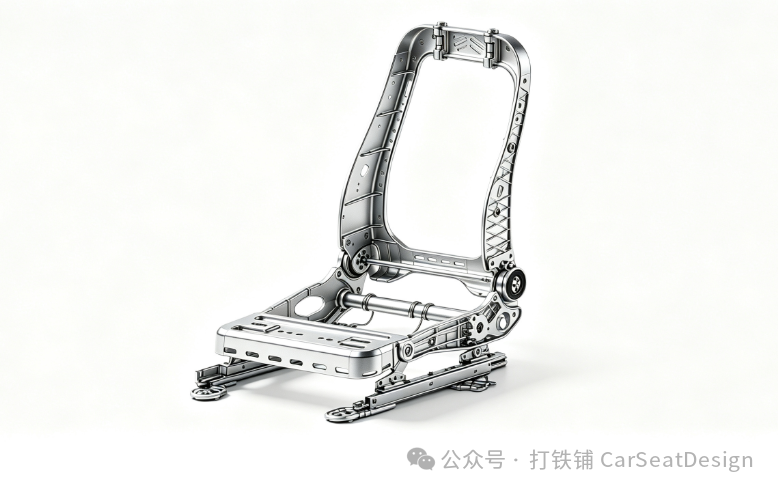
• 奔驰镁合金座椅框架:AM 系镁合金压铸框架由 2 件组成,壁厚 2-4mm,
重量仅 2kg,比钢制框架轻 57.5%,无需机械切削深加工,适配高端车型。
2. 应用价值:不止于减重
• 续航提升:新能源汽车每减重 10kg,续航可增加 2-3km,镁合金座椅助力突破续航瓶颈。
• 安全升级:镁合金吸能性强,碰撞时可吸收更多冲击能量,降低乘员伤害风险。
• 成本优化:一体化集成设计减少零件数量与装配工序,长期量产可抵消材料成本溢价。
六、应用瓶颈与未来期望
1. 当前核心瓶颈
• 成本偏高:镁合金原材料、表面处理(如微弧氧化)、专用设备(半固态成型机)成本高于钢材与铝合金,目前仅豪车与新能源高端车型小规模应用。• 产业链不完善:国内镁合金专用浆料、高性能压铸模具、规模化表面处理产能不足,制约量产效率。• 认知与标准缺失:主机厂对镁合金座椅长期可靠性存疑,行业统一设计、测试、验收标准尚未完善。
2. 未来应用期望
随着技术迭代与产业链成熟,镁合金在汽车座椅领域将实现从高端小众到主流普及的跨越,核心期望聚焦三大方向:• 技术突破降本:低成本无铬防腐技术、高效半固态成型工艺、再生镁合金规模化应用,推动镁合金座椅成本接近铝合金水平。• 材料性能升级:高强韧、耐高温、耐蚀镁合金(如稀土镁合金、Mg-Li 超轻合金)研发,适配座椅高温、高湿、高受力极端工况。• 产业链协同:形成 “镁矿冶炼 - 合金制备 - 成型加工 - 表面处理 - 整车装配” 完整产业链,国内自主化技术与设备替代进口,支撑全球汽车镁合金轻量化转型。
七、结语
镁合金作为 21 世纪最具潜力的轻量化金属材料,其在汽车座椅领域的应用,是材料创新、工艺升级与产业需求的深度融合。尽管当前面临成本、产业链等挑战,但随着防腐技术、成型工艺的持续突破,以及新能源汽车轻量化需求的爆发,镁合金汽车座椅必将从 “技术示范” 走向 “规模量产”,成为推动汽车产业绿色低碳转型的核心力量,为消费者带来更轻、更安全、更节能的出行体验。

 陕公网安备61080002000100号

