本文从充型压力、壁厚能力、可否热处理三条红线出发,系统梳理高压铸造(HPDC)的工艺边界、批量经济性与常见缺陷对策,附压铸件验收要点与选型判定清单,帮工程师快速判断这个件到底能不能压铸。
编辑/排版 I 江姗
校对 I 刘晨辉
审核 I 张正贺
一、先说结论:压铸是基准工艺,不是万能工艺
在轻合金成型的六种主流工艺里,高压铸造(HPDC,High Pressure Die Casting)有一个特殊地位:它是所有其他工艺的对照基准。 工程师拿到一个新零件,第一反应通常是「能不能压铸」——如果能,成本和效率几乎立刻占优;如果不能,才去考虑挤压、低压、差压或半固态。
原因很简单。压铸把熔融金属以极高速度(内浇口常达 20–60 m/s)、在几十到几百毫秒内压入金属型腔,并在增压压力下凝固。这套动作带来三个别人比不了的能力:快、薄、准。
快:单模循环以秒计,是唯一能支撑年产百万件级汽车结构件量产的工艺;
薄:常规壁厚 1.5–3 mm,小件可下探到 0.8 mm 级;
准:尺寸一致性好、机加余量小,铸件往往可直接装配。
但这三个优势的背面,是一个绕不开的原生缺陷:高速充型必然卷气。理解这一点,就理解了压铸全部的能力边界。
二、工艺原理:为什么「快」和「卷气」是一体两面
压铸的核心参数是比压与充填速度。常规比压 30–150 MPa(常见 60–100 MPa),金属液在极短时间内充满型腔,随后增压压实。这个过程的物理本质是湍流充填:金属液像被高压水枪喷进型腔,一路上不断翻卷、包覆气体。气体有两个去处——一部分通过排气槽排出,另一部分被困在凝固前沿,形成弥散气孔。
于是就有了那条被无数工程师踩过的红线:普通压铸件一旦进入固溶热处理的高温,被困气体膨胀,零件表面鼓泡,整批报废。这不是工艺不成熟,而是工艺路线的物理宿命。想绕开它,只有三条路:减少卷气(真空/超低速压铸)、不热处理(免热处理合金)、换工艺(低压/差压/挤压/半固态)。
压铸的三种增强形态

三、参数速查表

四、优点:为什么量大必选它
效率天花板最高。 单模循环以秒计时,是唯一能支撑年产百万件级汽车结构件量产的工艺,其他工艺在产能维度上无法正面竞争。
薄壁与复杂结构能力最强。 深腔、细筋、螺纹位、多向抽芯均可一次成型,这是低压、差压做不到的。
尺寸一致性好、机加余量小。 批量一致性稳定,后续加工成本低,适合直接装配。
产业链最成熟。 设备吨位覆盖从小型热室机到 16000 T 级超大型压铸单元,模具、辅料、人才供给完备,工艺复制与产线切换最容易。
质量上限可通过辅助手段持续抬升。 真空、超低速、局部挤压三件套叠加后,压铸件可以逼近部分工艺的性能水平。
五、缺点与常见坑
气体卷入是原生缺陷。 不能固溶热处理(会鼓泡)、不能直接焊接、通常也不适合做高要求的阳极氧化外观件。这是压铸的第一条红线。
壁厚上限受限。 太厚易产生缩松,因此厚大件反而做不了——这与很多人的直觉相反。
对壁厚突变敏感。 热节位置容易成为缩松与探伤不合的集中区,需要靠局部挤压或工艺优化专门处理。
模具与设备投入高。 模具热负荷大、寿命压力高;大型压铸单元的投资量级很高,且对厂房、电力、配套要求高。
一旦投产,变更代价极大。 大型压铸模具修改周期长、费用高,工艺定型后几乎无法回头。
六、什么件该用压铸:判定清单
优先选压铸的信号
年产量在数万件以上,追求单件成本最低;
壁厚在 1.5–3 mm 区间,结构复杂(深腔、筋位、抽芯多);
图纸不要求 T6 强化、不要求焊接、不要求高等级阳极氧化;
零件尺寸在现有压铸单元吨位覆盖范围内。
必须转向其他工艺的信号
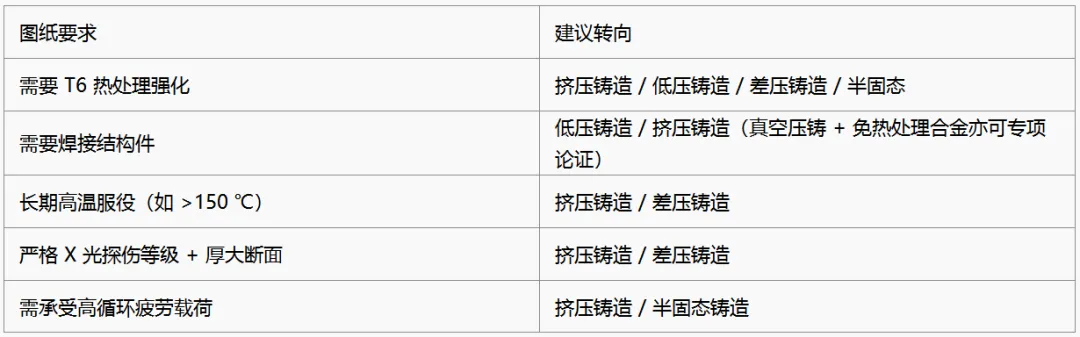
典型适用零件:发动机缸体、变速箱壳体、电机与电驱壳体、转向器壳体、
3C 结构件、支架类零件,以及一体化压铸的后地板、前舱、电池托盘上盖等超大集成件。
七、常见问题
Q1:压铸件到底能不能热处理?
普通压铸件不能。 高速充型卷入的气体在固溶处理高温下膨胀,会导致零件表面鼓泡甚至报废。三条可行替代路径:一是升级为真空压铸 / 超低速压铸,从源头减少卷气;二是采用免热处理合金,铸态下直接达到强度要求;三是改用低压、差压、挤压、半固态等可热处理工艺。
Q2:真空压铸能替代低压铸造吗?
不能完全替代,但在气密性要求高、批量大、结构复杂的零件上,真空压铸正在快速吃掉原本属于低压铸造的市场(典型如电驱壳体、电机壳)。判断依据是:如果零件壁厚在 2 mm 上下且结构复杂度高,真空压铸的效率优势很难被抵消;如果零件厚大、需要 T6 且批量中等,低压铸造仍更经济。
Q3:一体化压铸这么火,其他工艺会被淘汰吗?
不会。一体化压铸解决的是「超大投影面积 + 高集成 + 大批量」这一特定场景,在超大集成件上几乎没有替代方案;但对需要 T6 的安全件、需要高致密的航空航天件、需要 1 mm 级薄壁的镁合金件,其他工艺反而在扩大优势。真实趋势不是替代,而是分工进一步明确。
Q4:压铸件出现气孔,怎么判断是工艺问题还是设计问题?
按三步排查:一看位置(集中在热节与远端死角多为缩松;弥散分布多为卷气);二看参数(提高真空度、降低充填速度后气孔是否改善);三看模流。若调整参数无效且位置固定,通常是浇排系统或壁厚设计问题,需要改模而非调机。
Q5:探伤等级怎么约定才不容易扯皮?
在图纸或技术协议中直接引用公认的分级标准(如 ASTM E505 的 A/B/C 类与等级),并明确验收级别、适用厚度档和抽检比例。仅写「无明显缺陷」几乎必然在验收阶段产生争议。
八、一句话总结
压铸是效率与量产的主基准,所有替代工艺都要先回答「为什么不用压铸」。它的能力上限由充填速度决定,边界由气体卷入决定——图纸上只要出现 T6、焊接、高温服役任意一条,就该立刻考虑换工艺。


 陕公网安备61080002000100号

