
近期海天智胜金属发布消息称,联合赛力斯、华孚科技、宝武镁业,在HMG7000U镁合金双注射成型机上成功下线镁合金半固态大型汽车尾门内板。该部件平均壁厚2.0 mm,重量仅7.2 kg,相比传统钢制尾门内板可实现减重近50%。这一进展有助于降低整车整备质量,也为新能源车型提升续航、降低百公里电耗提供了技术支撑。对于正在推进镁合金产品应用的行业来说,这样的进展值得肯定;尾门内板该选择哪种工艺,也值得进一步讨论。
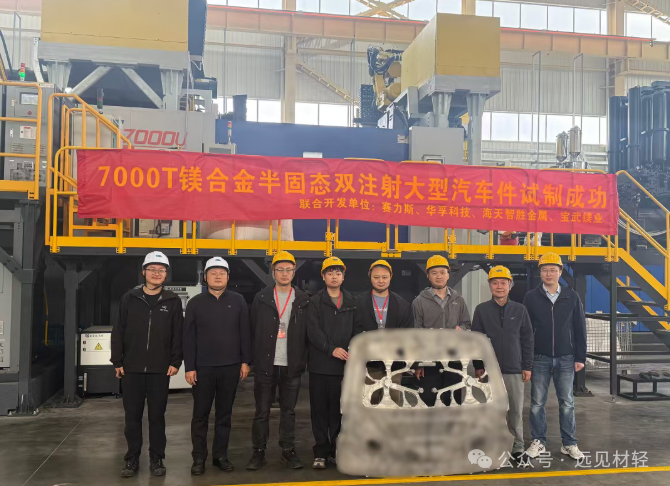
MG7000U镁合金双注射成型机上成功下线镁合金半固态大型汽车尾门内板
尾门内板面积大,既要为铰链、锁扣等部位提供支撑,又要与外板、附件装配。把多个冲压件集成为一件镁合金铸件,已有车型给出了减重案例。但新项目选择高压铸造还是半固态注射成型,不能只比设备吨位或一件样品的重量,还要看薄壁远端能否充满、关键部位性能如何,以及连续生产和整门装配后的结果。
这件半固态尾门内板的背后,是工艺可实现的极限壁厚、结构设计与轻量化收益之间的取舍,也是成本和技术优势权衡的结果。按现有技术采用高压压铸,减重效果可能不理想;采用半固态工艺,有机会进一步减重,用这部分收益抵消设备较贵带来的部分成本压力,但是技术难度和挑战仍在,但收益值得高度关注。
FIG. 01国内项目与装备进展
国内参与镁合金尾门内板开发的企业也不少,已经开展了不同阶段的尝试与验证。公开资料披露了一些镁合金尾门内板的试模、整车路试、首件下线和产业化布局的信息。参与方包括宝武镁业、镁瑞丁与一汽、辰致与长安,以及海天与华孚等企业。
2026年3月:一汽尾门模具与工艺研究
2026年3月,《Journal of Magnesium and Alloys》发表一汽大型镁合金尾门内板的模具与工艺开发研究。论文中的铸件名义壁厚2.3 mm,外形尺寸约1752.82×1398.95×306.56 mm,使用4200吨级压铸单元开发验证。模具设置24个独立热区,动、定模各12个,并结合充型与凝固模拟、多周期热平衡分析及局部冷却设计。初始铸件出现冷隔,达到稳态后质量改善。
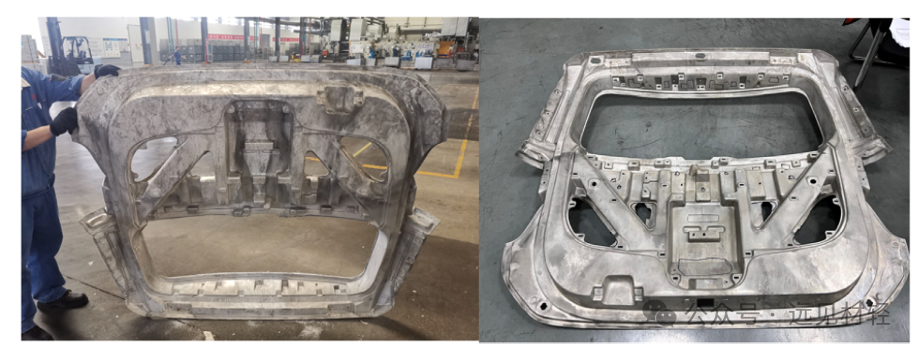
左侧:初始铸件,工件顶角处存在冷隔痕迹;右侧:达到稳态后的铸件
图片来源:High pressure die casting (HPDC) tool design & process considerations for a mega-sized magnesium lift gate
2026年4月:宝武镁业披露路试进展
宝武镁业2026年4月29日披露的2025年年度报告提到,
赛力斯问界后舱、尾门内板已通过整车路试,吉利、长安车型的镁部件完成一阶段样品试制。
2026年6月:辰致与长安背门内板下线
辰致集团相关公开报道,辰致轻量化与长安汽车联合开发的镁合金半固态背门内板,在重庆璧山基地首发下线。报道将其称为“行业首款采用半固态成型与多点热流道技术的背门内板”。公开尺寸为1487×1263 mm、壁厚2.5 mm;原有9个独立钣金件集成为1件。报道还给出相较传统钢制背门总成减重45%、材料利用率达70%的数据。

长安汽车&辰致轻量化 镁合金半固态背门内板首发下线
图片来源:辰致集团微信公众号
2026年7月:海天7000吨级设备应用报道
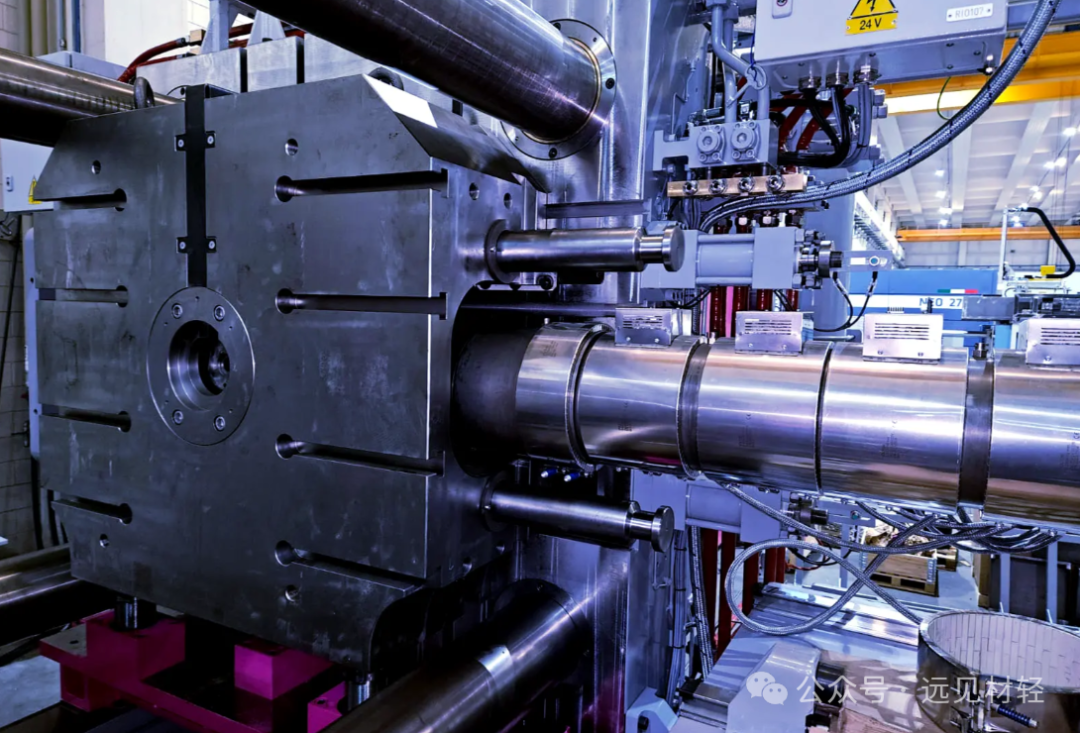
2026年7月的报道介绍了海天7000吨级HMG7000U镁合金双注射成型机的应用进展,尾门内板是其目标应用之一,公开理论注射量超过38 kg。设备已于2025年11月入驻华孚,本次半固态尾门内板就是基于这台设备思路进行的产品验证。

海天金属 7000T双注射半固态成型方案
2026年8—9月:产业化推进与模具投用
2026年8月,辰致轻量化与长安汽车启动新能源汽车镁合金产业化项目,背门内板是同步推进规模化生产的车身结构件之一。9月媒体报道,重庆一家模具企业开发的5000吨级镁合金半固态尾门内板模具已投用,首件下线。报道中的项目将9个钣金件集成为1件,较传统钢制方案减重45%,采用三点式热流道改善大型薄壁件的充型与温度分布。
FIG. 02海外量产案例
欧洲和北美已有尾门内板量产案例。
大众Lupo:铝镁混合尾门
大众Lupo 3L TDI采用镁合金高压压铸内板和铝制外板。SAE技术论文记录,内板材料为AM50镁合金,壁厚1.6—3.5 mm,在3300吨级压铸机上生产。镁内板重2.8 kg,铝镁混合尾门结构约重5.4 kg;普通Lupo的钢制尾门约为其两倍。

Lupo 3L 尾门总成
奔驰S212镁合金高压压铸尾门内板
2009年梅赛德斯-奔驰E级旅行车(S212)的尾门,采用镁合金高压压铸内板与铝制外板。镁铸件承担结构及功能集成,铝外板满足外观和表面质量要求。开发中不仅要满足重量、刚度、尺寸和碰撞性能,还要处理异种金属连接、电偶腐蚀与铸件表面缺陷。
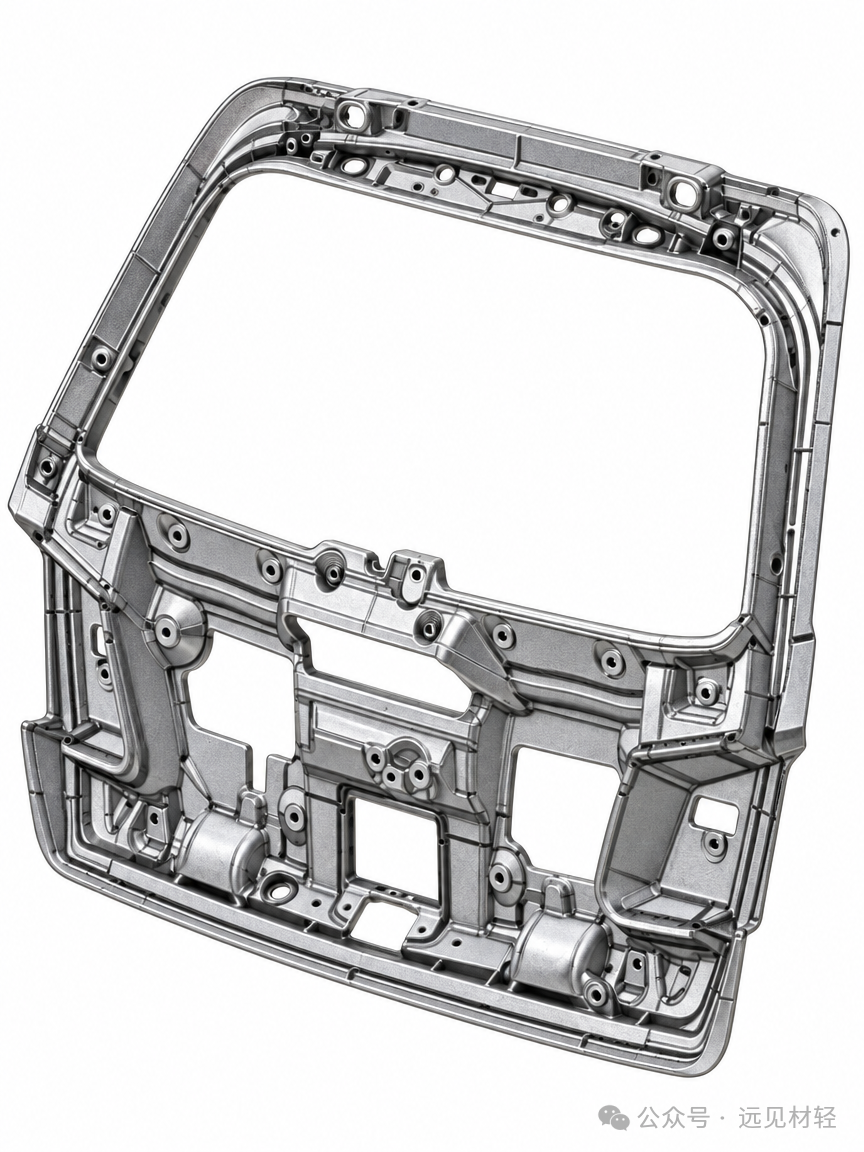
奔驰S212镁合金高压压铸尾门内板
林肯MKT:内板集成与减重
2010款林肯MKT SUV使用大型镁合金尾门内板,尺寸约1380×1315 mm,将6个钢制冲压件集成为1件,并与铝制外板配合。相关项目资料给出的减重幅度约40%。镁内板承担内部结构功能,铝外板负责可见面的外观要求。
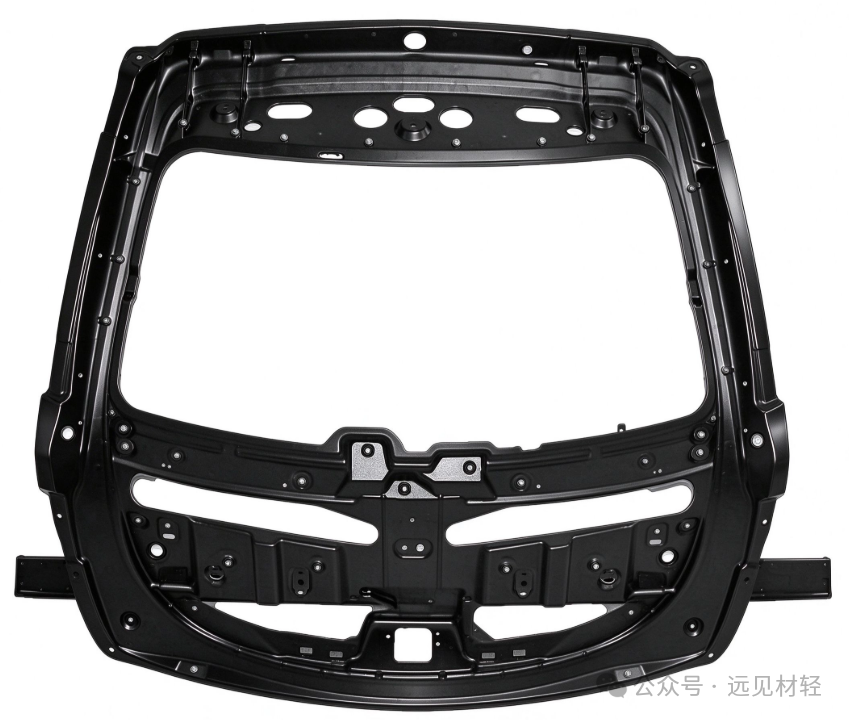
2010款林肯MKT SUV镁合金尾门内板
福特蒙迪欧:两种尾门结构
福特蒙迪欧旅行版与五门版均使用镁合金压铸内板、铝制外板的混合材料方案。
技术资料中,旅行版尺寸约1309×1054×293 mm,五门版约1215×1423×370 mm。
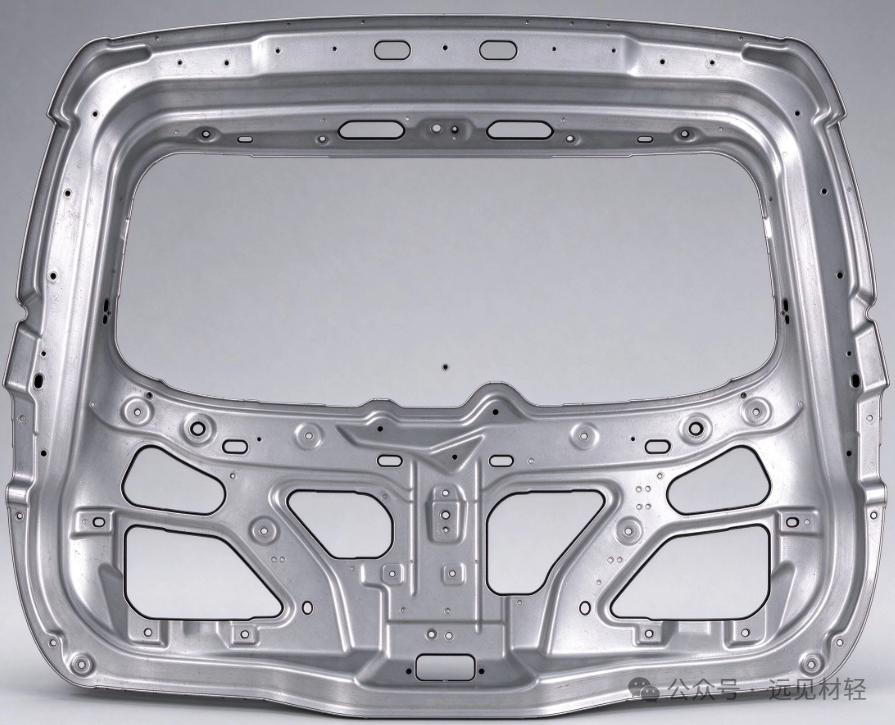
2014 福特蒙迪欧旅行版升降门

2014 福特蒙迪欧5门版掀背门
克莱斯勒Pacifica:零件集成与总成减重
据Meridian披露,Pacifica尾门内板采用AM60B镁合金高压压铸,铸件约重6.9 kg,名义壁厚2.3 mm,外形尺寸约57.1×47.6×12.4英寸。一件镁内板替代7件钢冲压件和2件塑料件,与铝制上下外板、雨刮加强件组成四件式尾门结构。尾门总成较上一代减重约10 kg,降幅接近50%。该项目于2016年获得美国铸造学会(AFS)年度铸件奖。

克莱斯勒Pacifica升降门内板
这些项目并非简单地把原有钢板换成同样形状的镁板。内板通过截面、加强筋和局部增厚承担载荷,再与外板、加强件及连接件装配。只按镁与钢的密度差估算减重,会漏掉刚度补偿和装配用料。车企验收的是整门性能,内板的拉伸数据只是其中一项。

依据公开资料绘制,非实物照片
FIG. 03高压压铸与半固态注射的工艺路线之争
高压压铸已有尾门内板量产经验,也是前些年的主流工艺。这与当时缺少大吨位镁合金半固态成型机有一定关系。如今国内已完成超大吨位半固态成型机的整机研发,镁合金注射成型产品的试制有了相应的装备基础。在成型工艺上,高压压铸将液态镁合金压入金属模具;半固态注射通常在料筒内加热、剪切颗粒原料,再将浆料注入模具。半固态注射还包括螺杆式、TPI等不同架构。
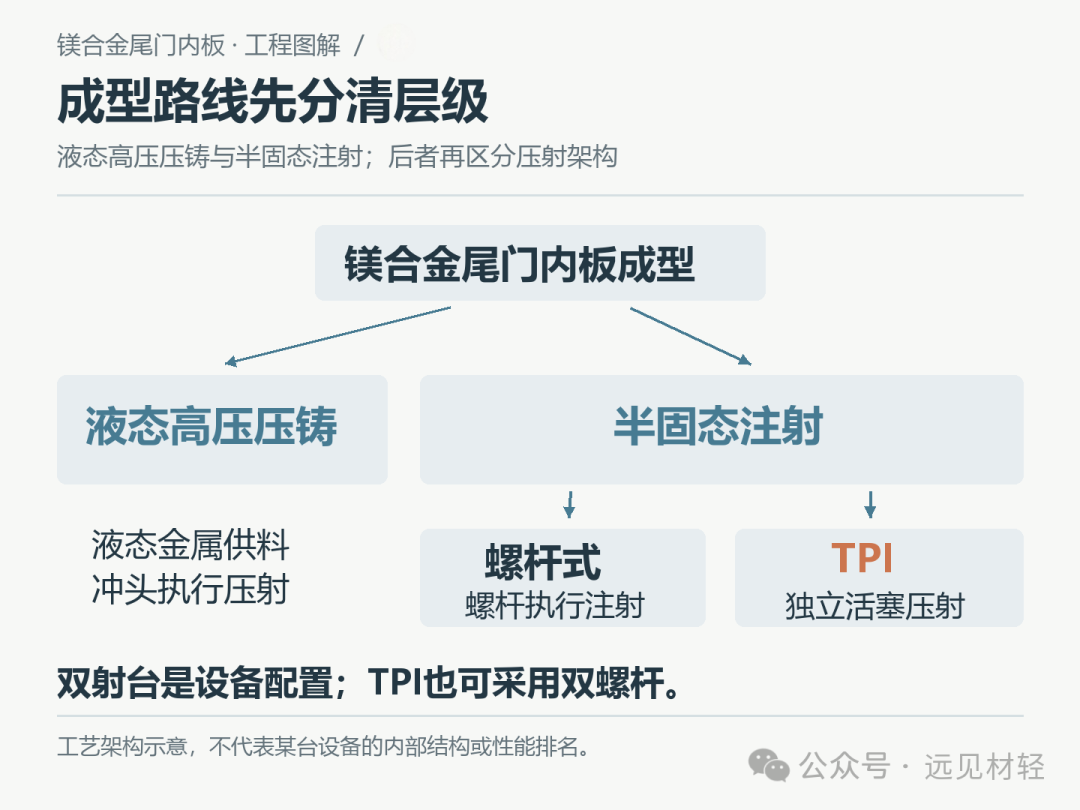
成型路线先分清层级
壁厚、流长与结构刚度
尾门内板有大开口、薄壁骨架、筋条和厚大安装座。选择工艺前,首先要明确名义壁厚、局部最小壁厚及最薄区域所占面积,再判断哪种工艺能兼顾结构轻量化与制造合理性。
Pacifica量产内板采用高压压铸,名义壁厚为2.3 mm。笔者认为,这与镁瑞丁在CCB产品上积累的经验有关,但尾门内板偏向大面积平面件,CCB则更接近管梁式结构。能否沿用相同的壁厚选择思路,还需要验证。壁厚减小也会影响刚度:在弹性模量、泊松比和板形不变的理想平板模型中,弯曲刚度与壁厚三次方成正比。壁厚从2.3 mm减到1.8 mm,局部板弯曲刚度约剩48%。截面、筋条和安装区如何针对镁合金设计与验证,还要单独讨论。尾门内板需重点看铰链座、锁扣座、薄壁远端和料流交汇区,把局部缺陷、取样性能与整门耐久结果对应起来。
填充距离也是工艺选择要面对的问题。镁液流长要从进料位置沿实际充型路径量到薄壁远端。壁越薄、路径越长,充型和料流汇合越困难。以有效流长800 mm、壁厚2 mm为例,流长与壁厚比L/t=400。对压铸工艺来说,流长比达到400时,首先要看能否填充完整,其次要看性能能否保证。如果这两点做不到,能够增加进料点、缩短最长路径的TPI技术就值得纳入考虑。

减薄之后刚度还剩多少
工艺参数的比较
工艺参数不同,产品的成型、性能和外观也会受到影响。下表取自JSW历史工艺对照资料,仅用于比较温度、速度和压力的量级;它既不是当代设备的极限参数,也不是某款尾门内板的试模参数。

开发大型尾门内板,工艺窗口还需要结合具体数据论证

面对这么多参数,很难让每项指标都达到理想状态。面向量产开发,需要先明确哪些参数和效果必须保证,再判断相应的风险能否控制。
局部性能与工艺经济性
无论走哪条路线,都不能只检查方便取样的位置。薄壁远端、料流交汇处、筋根和厚大安装座都要检查:这些部位的凝固条件不同,组织和孔隙也可能不同,局部取样性能代表不了整件。半固态有改善内部质量的潜力,高压压铸也能通过金属洁净度和浇注设计提高质量;表面质量是否满足量产上车要求,同样不能回避。尾门内板壁厚较薄,还要检查加热后的变形,确认后续装配不受影响。笔者认为,应先确认薄壁远端和关键受力部位同时达标,再比较持续产能与单位合格品成本。经济性也不能只看单件报价,要比较每件合格品的全流程成本。
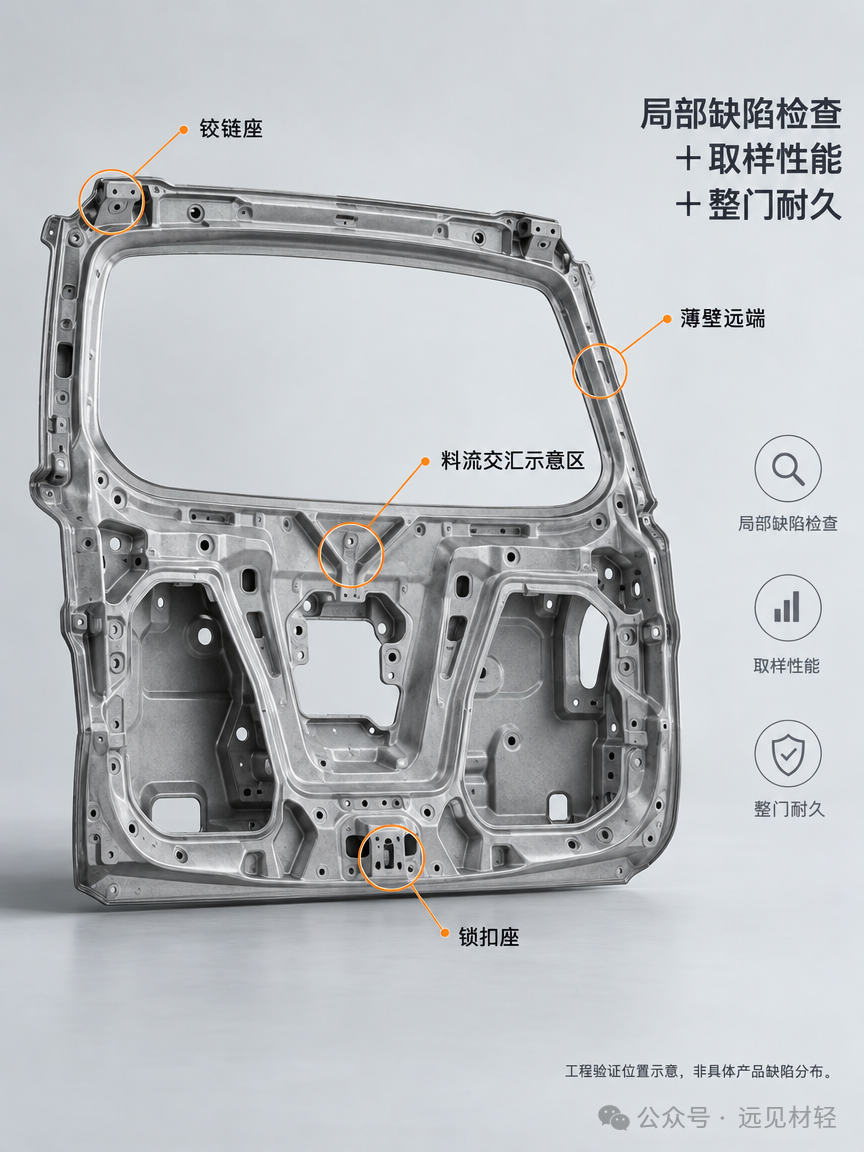
零件质量验证图
FIG. 04半固态工艺路线
高压压铸已有不少经验,这次双注射成型的镁合金尾门内板则采用半固态工艺,公开的2.0 mm壁厚尤其值得关注。在满足产品性能的前提下尝试2.0 mm壁厚并不容易。笔者肯定国内制造业在这项工艺上的探索;也正因为难度大,还要继续讨论工艺边界、关键部位质量保证和产品的经济性。
单螺杆工艺路线
海天2025年4月的官方介绍称,超大型设备配置平行双注射螺杆,面向大尺寸、大重量镁合金产品,并将尾门内板列为应用方向。随后技术发布说明,两套注射结构平行布置,可同步或异步注射。这里的“双螺杆”是两套并行的螺杆注射单元,不是同一料筒里相互啮合的双螺杆挤出结构。

两套并行的螺杆注射单元
两套单元能增加总注射能力,也可按零件形状安排供料。对宽大的薄壁内板,多位置进料可能缩短流动路径、改善远端充型,但结果取决于模具布局和注射控制。每模料量、浆料温度、到达交汇区的时刻,以及压射和保压过程,都需要两套单元配合;连续生产时,两股浆料能否保持一致也值得关注。从这次发布的信息看,方案采用了双注射工艺,笔者尚未看到项目中有类似辰致多点热流道模具技术的介绍。
TPI工艺路线
TPI即Thixotropic Piston Injection,中文可称“触变活塞注射”。螺杆负责制备浆料,独立活塞负责压射,制浆与压射能力可以分别配置。
“触变”可以理解为,经过适当制备的半固态浆料在剪切作用下更容易流动。温度、固相率和剪切历史都会影响它的流动状态。lTPI公开产品也有dualScrew配置。因此,螺杆数量和压射架构是两个不同的比较维度。海天的双螺杆注射与TPI的活塞压射,都需要以镁合金尾门内板连续生产的各项指标为依据,通过性能与成本表现,证明自身技术路线的价值。
TPI成型方案

TPI 单螺杆方案

TPI 双螺杆方案
压射架构与验证要求
海天方案使用并行螺杆注射单元,TPI则由螺杆制浆、独立活塞压射。两者的分工可以这样对照:
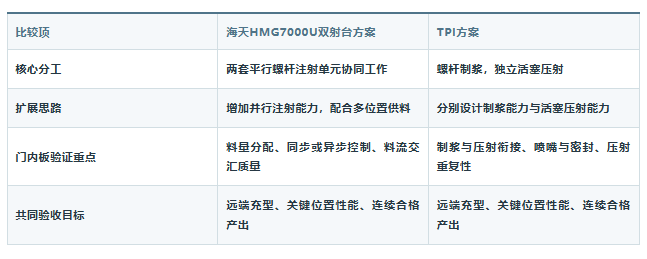
FIG. 05薄壁成型的模具热管理
2023年,万丰镁瑞丁引进一套4200吨镁合金自动化压铸单元,设备为英国进口,匹配镁合金模具热管理专利技术,可生产传统7000—9000吨压铸单元同等尺寸的产品,且质量更优。针对大型尾门内板这一典型的大型薄壁结构件,模具电加热技术通过内置加热棒、电热管等元件,将模具型腔、型芯关键区域的温度精准控制在200—300℃,以延长熔体流动时间,解决壁厚2—7 mm、尺寸可达1.5 m以上的薄壁件填充难题;镁合金熔点为650—680℃,模温过低会导致熔体流动性急剧下降,产生浇不足、冷隔等缺陷。
在缺陷控制上,分区控温可将温差控制在**±5℃以内,引导顺序凝固,使铸件致密度提升10%—15%,减少缩松与气孔。表面质量方面,稳定的模温使铸件表面粗糙度(Ra)可控制在1.6 μm以下,无需额外打磨即可满足涂装前处理要求;镁合金线收缩率约1.2%**,均匀的温度场也有助于减少铸件变形,保证尺寸精度与装配性。但笔者认为,模具加热技术能否单独解决成型、表面质量和尺寸变形的所有问题,目前还值得探讨。即使技术可行,高能耗条件下能否稳定量产、成本能否支撑量产,仍需验证。
FIG. 06尾门总成的连接、防腐与维修
内板成型只是尾门开发的其中一部分,还有连接、涂装和总成装配等技术问题。
连接工艺要与既有涂层体系衔接。异种材料的接触界面还需按部位和暴露条件确定技术要求;连接区装配后的局部防护状态,包括腐蚀防护、腐蚀等级及试验与评价要求,也要逐项明确。
涂装与表面状态是另一条相对独立的技术线。要看前处理工艺能否适应压铸基体的表面状态、转化层均匀性如何控制、脱模剂是否与涂装前处理相容。压铸基体的缺陷密度与涂层质量有关,预涂体系还要与后续烘烤制度衔接;包边区域的涂层变形与完整性也需考虑。
在总成装配与结构接口上,要统筹预涂、胶接、包边、紧固的工序顺序及相互影响,并检查内外板连接形式与结构刚度是否匹配。胶粘剂体系与烘烤制度的兼容性、排水路径与积水区域的结构条件、密封及隔离材料在总成状态下的老化耐久,也不能遗漏。腐蚀与耐久评价应以总成为对象,不能只分别检查单个零件或单道工序。
不同暴露部位的技术条件不同,连接点可按腐蚀载荷分级并列成清单;成型、连接、涂装、装配和耐久的验证对象,适合纳入统一的跨专业验证矩阵。项目初期还应明确尾门内板除成型外的技术范围、验证对象和跨专业接口,让各专业依据同一技术边界开展开发与评价。
奔驰S212项目的防腐开发研究,提供了一个具体案例,可供参考
UNORDERED / 要点列表
—结构与减重:镁合金内板采用AM50高压压铸,外板为铝合金AC170,重量7.1 kg;内外板重量11.1 kg,较钢制尾门结构减重约5.2 kg。内外板通过包边与双组分胶粘剂胶接,与镁合金内板粘接。
—连接方案:针对该项目的薄壁连接条件,采用铝合金AlMg3盲铆螺母嵌入Mg内衬;镁合金内板先施加约20 μm阴极电泳涂层(e-coat)与80 μm粉末涂层,再进行装配。
—界面管理:将Mg内衬与铰链、锁加强件等60余处异金属接触点按低、中、高腐蚀载荷分类,逐一指定材料与涂层方案。
—腐蚀验证:开发阶段的MeKo-D动态长期腐蚀试验进行16周后,气弹簧连接点(AlMg3盲铆螺母+Mg内衬+钢球销)曾出现严重电偶腐蚀:铆接过程中盲铆螺母刺穿e-coat与粉末涂层,导致Al与Mg直接接触;按大阴极/小阳极面积比形成高局部阳极电流密度,腐蚀从螺母承压面下方起始,并沿涂层下扩展。
—铰链连接点:采用镀锌钢锻件+AlMg1Si1.5铝合金垫板+铝质抽芯铆钉+额外e-coat的复合方案,避免Mg与钢直接接触。
—表面预处理:研究采用DIN EN ISO 9227中性盐雾试验,测试时间为48 h。脱模剂类型影响转化层均匀性与腐蚀结果;
—压铸缺陷控制:深冷隔、凝固裂纹、近表面显微缩孔会滞留酸洗/转化液,引发周边氧化与转化层不均,进而降低涂层附着与抗腐蚀能力;通过系统优化压铸工艺可将缺陷密度降至非临界水平。
这个案例值得注意的是
ORDERED / 步骤列表
01涂层完成后,连接工序仍可能破坏防护层。
02铰链、气弹簧和易积水位置的暴露条件也不同,紧固件、隔离层和排水结构需要分别设计,最终检查装配后的防腐效果。
03表面缺陷会影响涂层附着力。
Pacifica尾门内板采用另一种预涂装配流程:镁内板先做转化处理和粉末涂层,再与铝外板胶接、包边。预涂层提供基体防护和粘接表面准备,也降低后续车身前处理槽液受镁溶解污染的风险。新项目采用类似流程,还需检查包边和紧固后的涂层完整性、胶粘剂对后续烘烤的适应性,以及连接区腐蚀和耐久。
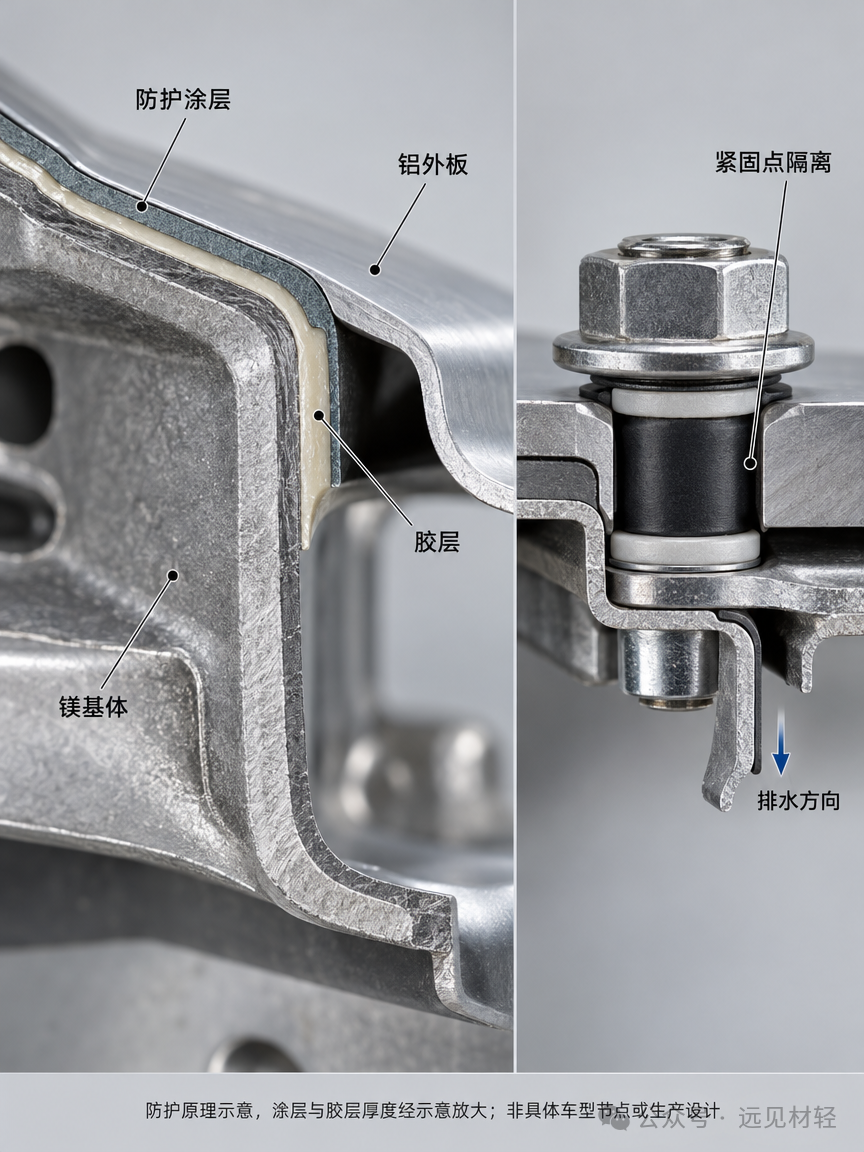
防护原理示意,涂层与胶层厚度经示意放大;非具体车型节点或生产设计
Pacifica原厂维修资料还限制镁尾门内板的结构性修复,禁止打磨产生可燃镁屑。新项目应依据自身维修规范安排维修流程及备件供应。
FIG. 07量产评价:持续产能与全流程成本
从成型路线看,尾门内板目前主要采用高压压铸或半固态成型;半固态路线下又有螺杆注射和TPI的不同工艺组合。不同组合对产品成型表面质量的影响不同,工艺选择不能只凭单一指标,还要考虑产品与量产的综合约束。模具方面也有并行的选择:无论采用高压压铸、半固态还是TPI,都可以比较传统单点注射流道方案与多点入料方案。多点入料可用于解决投影面积大、浇注流程长的问题。
多点热流道技术值得关注,但在这类产品上的效果仍需验证,值得期待。多点热流道应用在镁合金上压力更大、难题更多:无论采取哪种技术手段,既要保证模具在反复高压热交变下的尺寸稳定性以确保生产安全,又要兼顾使用寿命和成本优势,都是值得探索的命题。
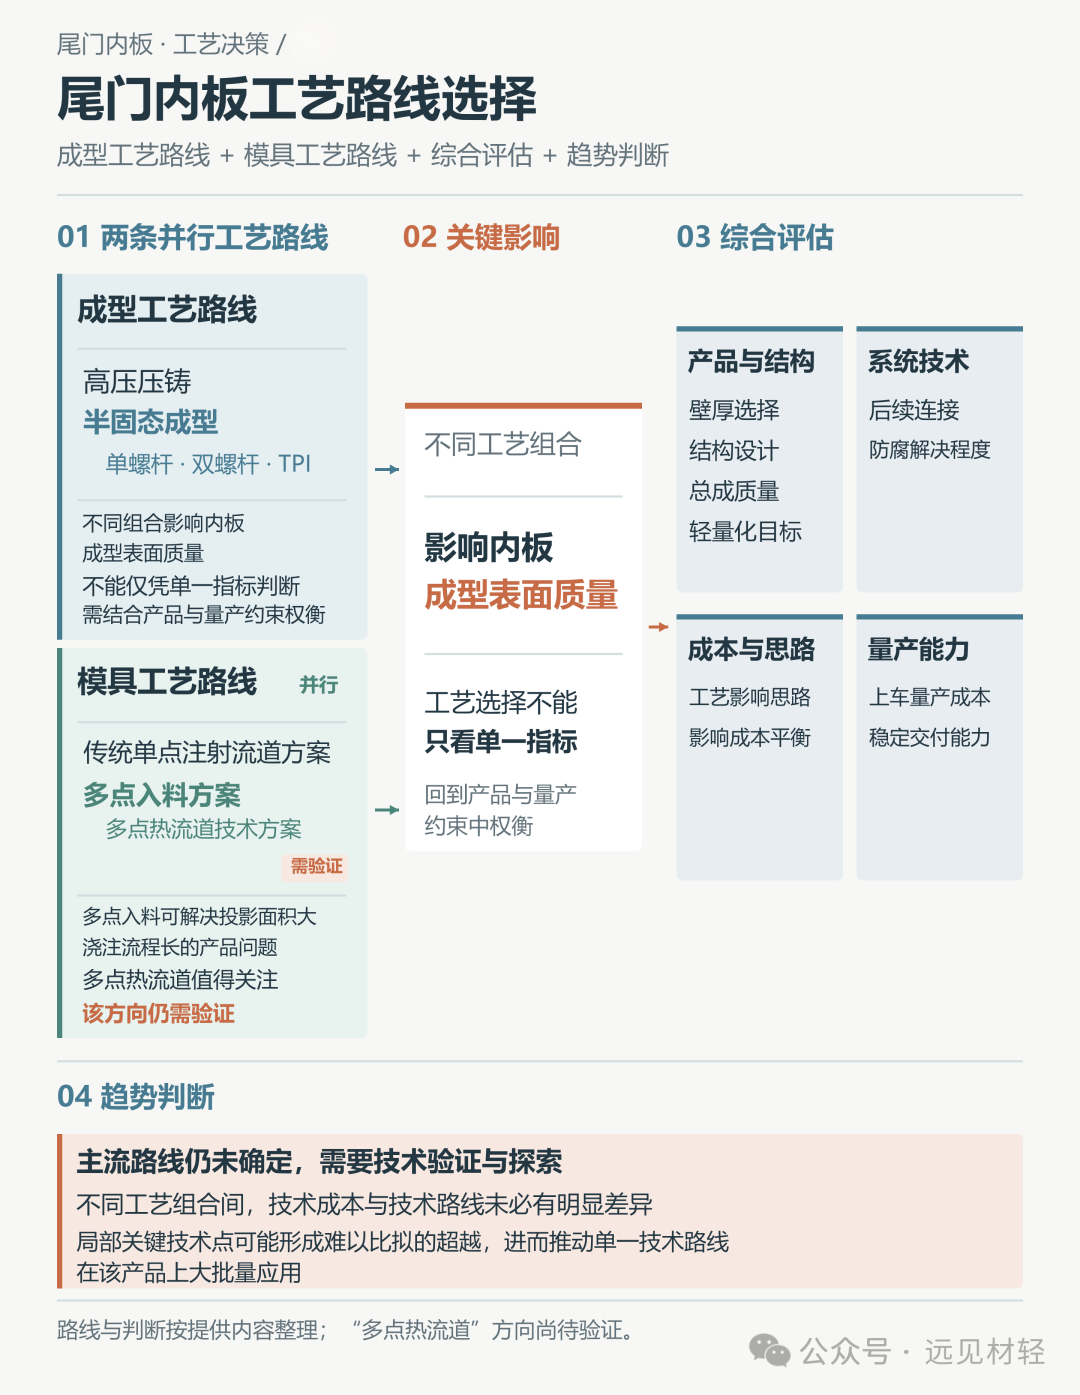
尾门内板工艺路线选择
产品定义具体要看四类因素:产品壁厚、结构设计、总成质量与轻量化目标;连接、防腐等系统技术能否解决;工艺效果与成本之间如何平衡;量产后的产品成本和稳定交付能力。哪条路线会成为市场主流,还要由各方继续验证。不同工艺组合在总体路线和技术成本上未必有明显差别,但个别关键技术点上的优势,可能使其中一条路线更适合这类产品的大批量应用。
目前竞争激烈,各方都在发挥自身的研发优势。不同工艺的首发件下线,说明相应设计和成型路线已完成试制验证;路试也积累了一些整车应用数据。但能否稳定量产交付,还要看产能和成本数据。
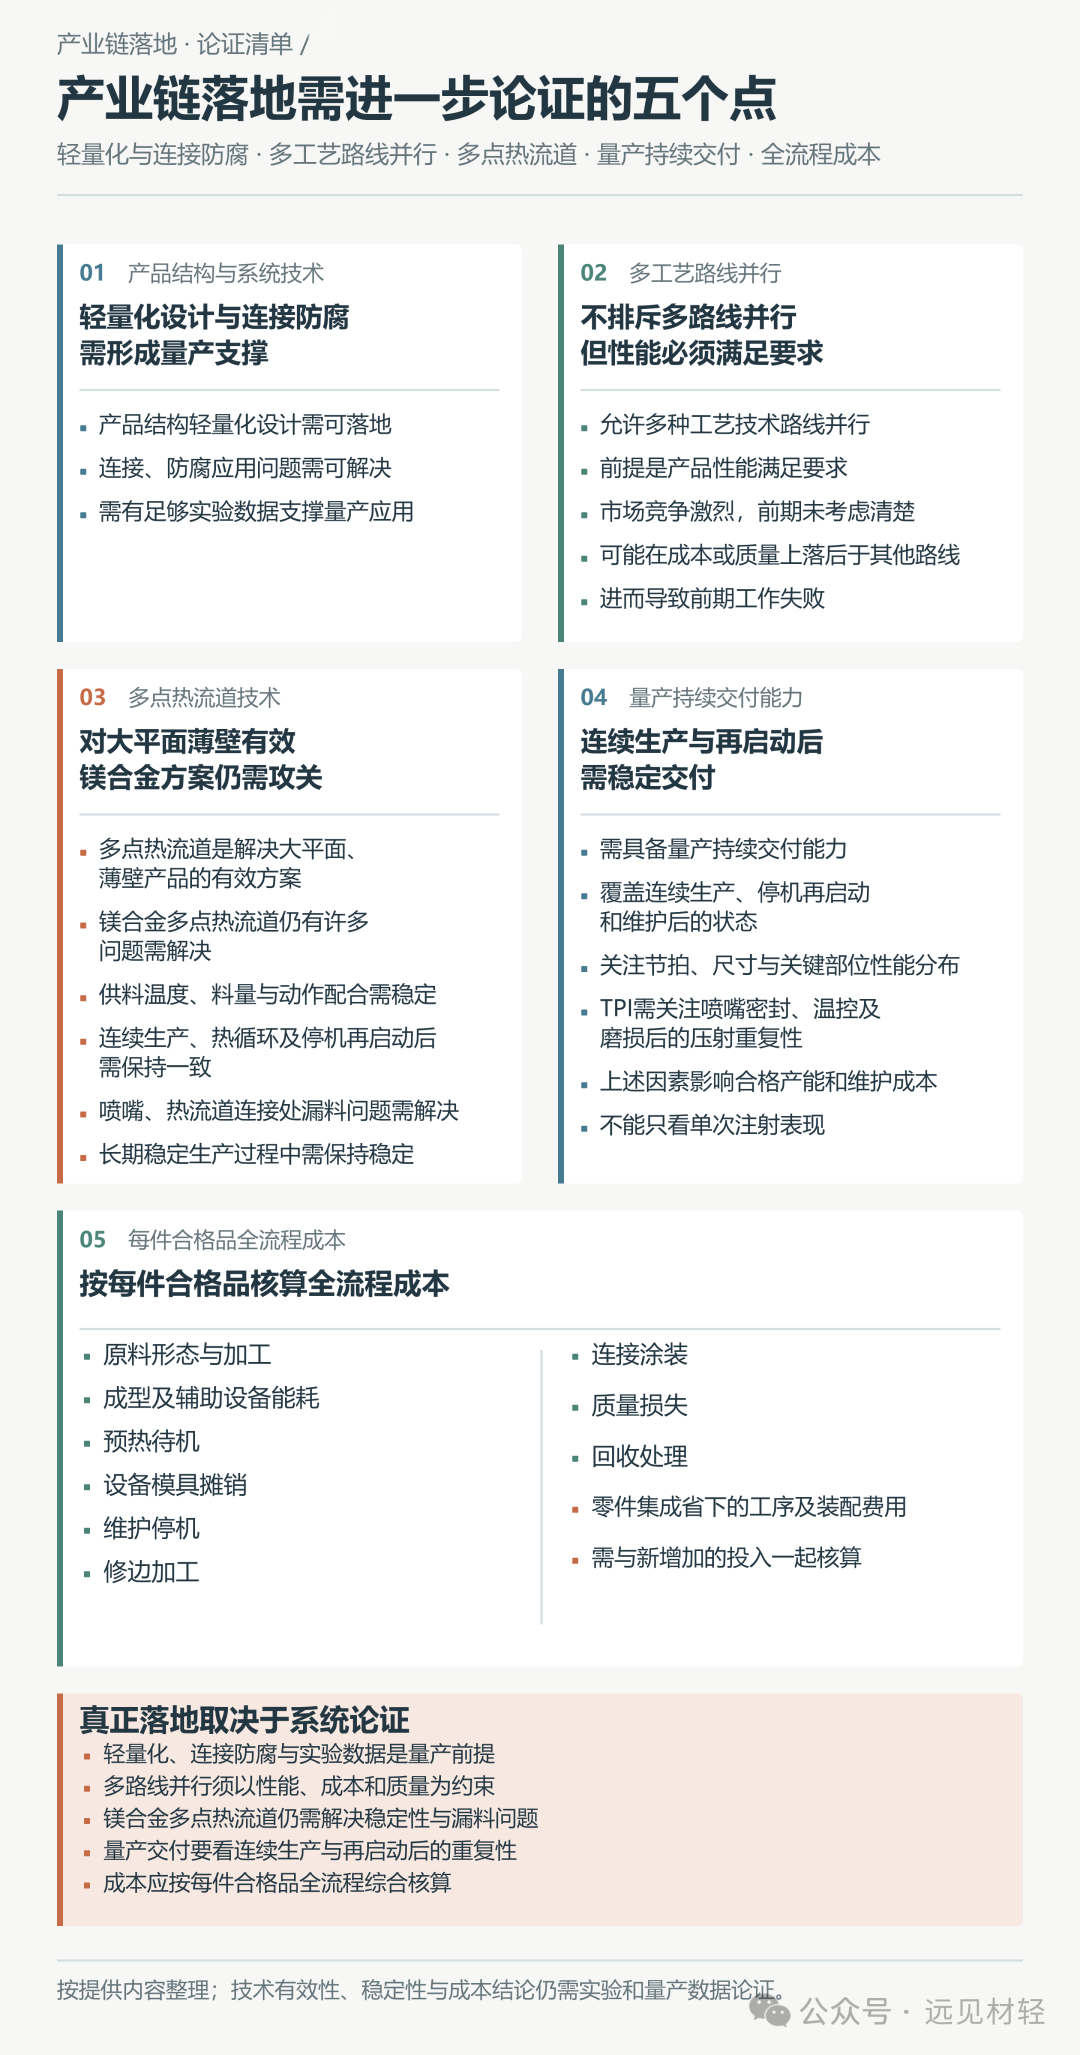
对产业链而言,要让项目真正落地,笔者认为以下几点还需论证
产品结构的轻量化设计是否可行,连接、防腐等应用问题能否解决。
多种工艺路线可以并行,但产品性能都要满足要求。市场竞争激烈,
如果前期没有考虑清楚,成本或质量可能落后于其他路线,前面的开发工作也可能因此受挫。
多点热流道技术是解决这类大平面、薄壁产品问题的一个较为有效方案,但用于镁合金仍有问题要解决。例如,供料温度、料量与动作配合在连续生产、热循环及停机再启动后能否保持一致;喷嘴和热流道连接处能否避免漏料,并在长期生产中保持稳定。
量产持续交付能力,要看连续生产、停机再启动和维护后的节拍、尺寸与关键部位性能分布。对TPI而言,喷嘴密封、温控及磨损后的压射重复性,会影响合格产能和维护成本,不能只看单次注射表现。
每件合格品的全流程成本,要计入原料形态与加工、成型及辅助设备能耗、预热待机、设备模具摊销、维护停机、修边加工、连接涂装、质量损失和回收处理。零件集成节省的工序及装配费用,也要与新增投入一起算。
产业链落地需进一步论证的五个点
FIG. 08 结语
海外已有多个镁合金尾门内板量产搭载项目,轻量化收益明确。各项目的结构、工艺和减重目标虽不相同,连接、防腐和整车验证却都是开发重点。国内已有首件下线、产业化推进和部分搭载验证的公开进展,但挑战仍在。欧美车系曾面对的连接、防腐问题需要逐项解决,整车层面的验证也要系统开展。
技术上还要通过持续迭代做出更有轻量化优势的产品,同时面对激烈竞争带来的成本压力。对主机厂来说,镁合金尾门内板的刚度、强度要满足总成性能要求;模态、整车总体刚度、NVH和碰撞等系统问题需要解决。售后是否有可行、可靠的维修方案,也关系到产品能否进入市场。
对上游压铸企业来说,工艺选型、连接方案和表面处理资源能否配套落地,是量产前必须面对的问题。有外观要求的镁合金尾门内板尤其要重视表面质量,它直接影响后续涂装。前期的工艺策划和产线布局必须严谨,后期才有可能稳定量产。
笔者始终相信,随着国内装备制造和压铸技术继续突破,依托镁合金材料供应和产业链基础,镁合金尾门内板、后地板等大型一体化铸件在车身上的应用必将继续扩大。这类典型零部件的开发突破和量产应用,必将带动其他应用场景中同类型镁合金零件的爆发式增长,成为镁合金材料新的增长点。前面提到的技术难题,仍要逐一解决。
笔者对镁合金尾门内板及大型一体化铸件的应用充满信心。国内技术迭代的速度,以及这些零件在汽车轻量化中的应用空间,是这一判断的依据。笔者认为,大型镁合金零部件在车身上的应用必将成为未来汽车轻量化发展的主流方向。通过国内同行的共同努力,大型镁合金零部件成功上车不仅能推动汽车产业升级,也必将成为超大型镁合金零部件在车身和其他行业应用的国际性范例。

 陕公网安备61080002000100号

