Research and Development of Magnesium for Automotive Applications in North America
北美汽车用镁的研究与开发
Joseph A. Jackman1; W. Joseph1,2; Bob R. Powell4; Henry Hu3; S. K. Das5;
1. 美国能源部 FreedomCAR 与车辆技术办公室 (USDOE)
2. 加拿大自然资源部 CANMET-材料技术实验室 (CANMET-MTL)
3. 福特汽车公司 (Ford Motor Company)
4. 通用汽车公司 (General Motors)
5. 橡树岭国家实验室 (Oak Ridge National Laboratory)
摘 要
全球经济的持续繁荣以及未来数十年内传统石油产量可能达到峰值的预期,要求必须努力提高汽车运输中石油基燃料的使用效率,并开发其替代燃料。北美地区在过去十多年里一直积极推行这两种策略。主要得益于全球采购导致的价格下降,镁最近已成为汽车轻量化(从而提高燃油效率)的重要候选材料。目前,北美生产的汽车使用的镁比世界其他地区生产的车辆都多,但与钢材、铝材和塑料等其他材料相比,单车用量仍然非常少。除价格因素外,主要原因在于镁在汽车运输应用方面的技术发展尚不成熟,以及车辆制造商对这种材料缺乏了解。本文回顾了北美地区在汽车用镁方面一些公开的、近期、当前和未来的研发活动。
关键词:汽车;镁;铸造;变形;连接;回收;成本模型
原文:Automotive Mg Research and Development in North America
DOI:10.4028/www.scientific.net/MSF.546-549.11
1 引言
美国的交通运输系统 95% 依赖石油,加拿大为 92%;墨西哥的系统可能相同或依赖程度更高。尽管加拿大和墨西哥石油自给自足,美国也是主要生产国,但美国仍需从国外进口约 55% 的石油需求,主要来自加拿大、墨西哥和其他西半球国家,也来自世界其他一些不太可靠的地区。20 世纪 70 年代的石油禁运导致美国于 1975 年通过了《能源政策与节约法案》,该法案实质上确立了北美地区汽车和轻型卡车的燃油经济性标准。事实上,如图 1 所示,平均燃油经济性确实在 20 世纪 80 年代中期之前有所上升。此后一直保持平稳,考虑到汽车和卡车原始设备制造商(OEM)的安全目标以及客户对性能、附加功能和低噪声、振动与平顺性(NVH)的要求,自 1987 年以来平均车辆重量逐年增加(图 1),这一平稳趋势实属不易。

图 1 1976—2003 年北美轻型汽车平均燃油经济性(MPG)
这些趋势可以通过北美消费者相对富裕和历史上较低的燃料价格来解释。原始设备制造商通过包括轻量化在内的多种技术因素组合实现了这一目标。然而,近期石油价格上涨、全球经济繁荣、未来数十年传统石油产量可能达到峰值以及对全球气候变化的担忧,要求必须努力提高汽车运输中石油基燃料的使用效率并开发其替代品。主要得益于全球采购导致原生镁价格下降,这种金属最近已成为实现汽车轻量化以提高燃油效率的重要候选材料。它比铝轻 30%,比钢铁轻 80%。相对于这两种材料,镁具有竞争力的比模量(刚度),并且已经应用于以刚度为设计标准的场合,例如变速箱壳体和分动箱壳体。在以强度为驱动的设计中,镁具有比强度高得多的优势,并已应用于仪表板、横梁和支架。镁还具有制造优势,可以铸造成比铝和铁更薄的壁厚和更复杂的形状。最后,镁的成本过去约为铝的两倍,但在世界市场上,按单位体积计算已降至接近持平(尽管美国于 2005 年 3 月对从中国和俄罗斯进口的镁征收关税,目前在美国维持着约 1.5 至 1.6 的比率)。作为地壳中第七大丰富元素和海水中第五大丰富元素[1],镁资源充足。它是第三大丰富的结构金属。
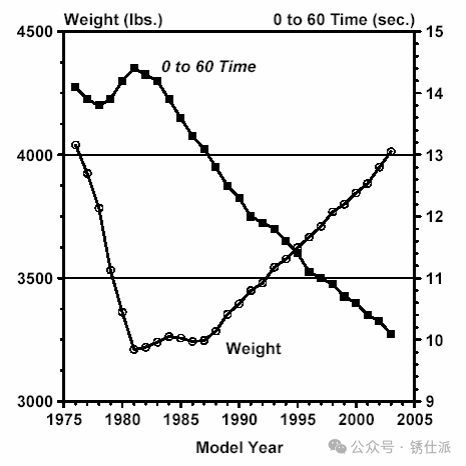
图 1 按车型年份的车辆重量(lbs.)与 0—60 mph 加速时间(sec.)
基于上述原因,自 1990 年以来,镁在汽车应用中的使用量持续增长。例如,通用汽车(GM)在 2004 年平均每辆车使用 7 公斤(15 磅),是所有原始设备制造商中最高的。北美原始设备制造商近期进一步增加用量的应用包括福特 F-150 散热器支架和戴姆勒克莱斯勒 Viper 仪表板前部。这种增长一直局限于不接触腐蚀性或高温环境的应用。幸运的是,在腐蚀方面,高纯度镁合金的使用已显著降低了对大气腐蚀的担忧,而电偶腐蚀正通过隔离和涂层策略来解决。随着低成本、耐高温、抗蠕变镁合金的开发,镁开始扩展到动力总成应用,例如奔驰和讴歌的变速箱壳体、本田的油底壳、宝马的复合发动机,以及最近用于 2006 款 Z06 Corvette 的发动机支架。
虽然北美生产的汽车目前使用的镁比世界其他地区生产的车辆都多,但单车用量与钢、铝和塑料等其他材料相比仍然非常少。除价格外,原因主要是镁在汽车运输应用方面的技术发展尚不成熟,以及车辆制造商对该材料缺乏了解。本文回顾了北美地区在汽车用镁方面一些公开的、近期、当前和未来的研发活动。有关汽车用镁的公开项目清单可向本文前两位作者索取[2]。下文将更详细地讨论其中的一些主要工作。
2 国家项目
美国能源部(USDOE)和美国汽车研究理事会(USCAR)(戴姆勒克莱斯勒、福特和通用)于 2002 年 1 月宣布了一项名为 FreedomCAR 合作伙伴关系的新合作研究计划,旨在资助高风险、高回报的先进汽车技术研究,这些技术有潜力大幅降低美国对进口石油的依赖。这取代了 1993 年至 2001 年间存在的"新一代车辆伙伴关系计划"(PNGV)[3]。2003 年 1 月,能源供应行业加入了 FreedomCAR 合作伙伴关系,形成了 FreedomCAR 与氢燃料倡议(FC&HFI),旨在开发:1) 以氢为燃料的燃料电池汽车大规模生产所需的技术;2) 向消费者输送氢所需的基础设施[4]。目标是使汽车和能源供应行业能够在 2015 年就此类车辆的大规模引入做出商业化决策,并从 2020 年开始开发配套基础设施。除了在燃料电池和氢基础设施方面的长期工作外,FC&HFI 还研究具有短期能效和环境效益潜力的技术,例如新型发动机概念、轻质材料和混合动力推进部件。镁是正在研究的几种轻质材料之一。轻量化被视为对短期和长期利益都至关重要,因为混合动力和燃料电池动力总成在采用初期预计会比它们所替代的标准内燃机(汽油或柴油)动力总成更重、单位功率成本更高。镁可以减轻车辆其余部分的重量,以匹配甚至接近当前车辆的性能和成本。FC&HFI 的大部分结构用镁研发由 FreedomCAR 汽车轻量化材料(ALM)技术领域支持[4]。
2002 年 11 月 12 日,美国能源部长宣布了"21 世纪卡车合作伙伴关系",这是一个政府与行业的合作项目,旨在提高 1—8 级卡车的燃油效率并减少排放。该合作伙伴关系通过关注五个关键领域来实现这些目标:发动机系统、重型混合动力、怠速减少、安全和寄生损失。为了减少由于重型车辆重量造成的寄生损失,启动了高强度减重材料(HSWRM)技术领域,以进行必要的研发,通过材料优化验证 8 级牵引车-挂车实现 15%—20% 的减重。21 世纪卡车合作伙伴关系的材料开发侧重于卡车和客车的减重,并涉及三个关键领域:开发提高轻量化部件可制造性的技术;开发设计概念和材料数据库,为设计工程师提供灵活性;以及开发配套技术[4]。
美国能源部工业技术计划办公室(ITP)还资助了其他一些与镁相关的项目[4]。关于减轻镁在汽车应用中腐蚀的涂层项目的招标于 2005 年 12 月完成,中标结果预计在 2006 年夏季或秋季公布[5]。
加拿大镁技术发展的历史可以追溯到 20 世纪 30 年代。加拿大的早期研究促成了皮江法(Pidgeon process)的开发,该方法最终在 Timminco(Haley)投入生产,至今仍用于生产高纯度合金。以水电形式存在的丰富清洁能源,加上镁矿石的可得性,促成了加拿大原生镁工业的建立,该工业在 2004 年拥有每年 57 000 吨的生产能力,位居世界第二,仅次于中国[6]。加拿大也是高压压铸件(HPDC)(通过 Meridian Technologies 等全球公司)、砂型铸件(Haley Industries 和 Mitchel Aerospace)以及挤压件和特种粉末(Timminco)的重要生产国。近年来,加拿大继续取得重大创新,例如,Noranda 技术中心开发了一种耐高温、抗蠕变的 Mg-Al-Sr 合金(AJ 系列),已用于宝马发动机缸体。其他示例将在以下段落中提及。已发表了加拿大镁研究概述[7,8]。
加拿大的联邦实验室研究主要在 CANMET 材料技术实验室(CANMET-MTL)进行,该实验室配备了一个中试规模实验室,拥有广泛的镁铸造(使用砂型、重力和低压永久模、消失模和挤压铸造)、变形镁加工(模拟双辊铸造、轧制、成形和热机械处理)、焊接以及镁基复合材料生产的设施。
有几个联邦计划为镁技术研发提供支持;其中包括加拿大轻质材料研究计划(CLiMRI),该计划由能源研究与开发计划(PERD)支持。该基金主要支持联邦实验室研究,并接受一个由加拿大整个供应链代表组成的行业指导委员会的指导。气候变化技术与创新(T&I)基金也通过其交通计划(特别是"车辆材料与设计效率"主题)为车辆减重的镁研究提供支持,并为用于储氢的镁基粉末研究提供支持。由 CLiMRI 和 T&I 车辆材料与设计效率资助的研究通过联邦政府部门加拿大自然资源部进行协调。
AUTO21 卓越中心网络的材料与制造主题为镁的学术研究提供了一些资金。特别是,它支持了西安大略大学一个关于高压压铸件力学性能预测的重要研究项目,下文将对此进行更详细的描述。AUTO21 还支持麦克马斯特大学关于影响锻造和其他变形镁工艺的晶体滑移激活机制的研究。加拿大的其他学术研究包括腐蚀机理和变形镁,其中一些是与联邦实验室合作进行的,通常由加拿大自然科学与工程研究委员会支持。
加拿大研究人员与美国能源部也有着良好的合作关系,并在关键项目中发挥了重要作用,例如结构铸造镁开发项目。他们的具体贡献将在本文涉及这些项目的章节中更详细地描述。
3 铸造
3.1 结构铸造镁开发(SCMD)项目
结构铸造镁开发(SCMD)项目是北美地区旨在推动镁在汽车轻量化中应用的关键项目之一。该项目的目标是开发和验证所需技术,以大批量生产能够在苛刻服役环境(如底盘应用)中工作的铸造结构镁部件。SCMD 项目通过两条并行轨道进行,分别侧重于科学和技术实施。双轨路径示意图如图 2 所示,科学阶段利用了三个美国能源部国家实验室、四所大学、CANMET、三十四个行业合作伙伴、美国铸造协会(AFS)和原始设备制造商首席研究员。该项目自 2001 年开始,计划于 2006 年完成。它由美国能源部 ALM、CANMET 和 USCAR 旗下的美国汽车材料伙伴关系(USAMP)的工业参与者共同资助。
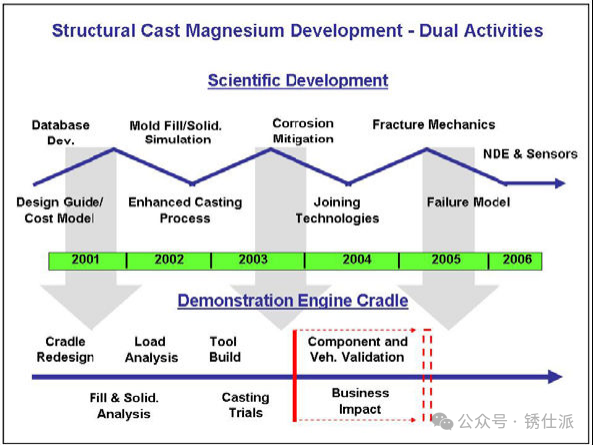
图 2 SCMD 双轨活动路径(2001—2006)
SCMD 的科学活动包括研究和开发全面的材料数据库、计算机辅助工程(CAE)模拟模型、连接和腐蚀缓解解决方案、断裂力学、过程传感器和无损评估技术。在技术演示阶段,选择了 2006 款 Corvette Z06 前发动机支架(副车架),因为它具有挑战性、高负载的车身底部应用,更重要的是,其时间安排与 Z06 的验证窗口非常吻合。镁发动机支架演示铸件是该项目的"快速通道"部分,工作重点是在缩短的时间框架内进行重新设计、载荷分析、工艺模拟、模具制造和铸造试验。初始铸造镁支架的顶视图和底视图分别如图 4a 和 4b 所示。
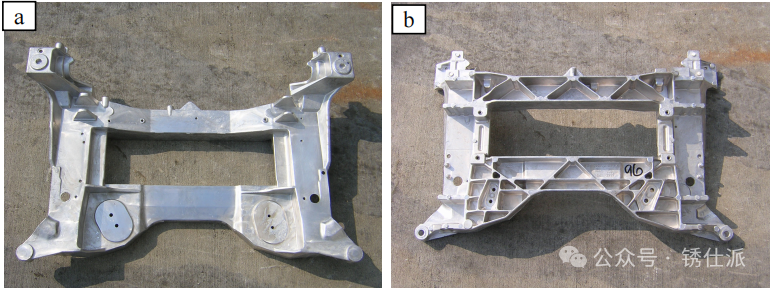
图 4 镁支架外/内结构面对比(a/b)
迄今为止已完成的主要项目成果包括:CANMET 的腐蚀研究表明需要异种金属隔离;CANMET 的螺栓载荷保持(BLR)分析表明支架连接件将满足车辆性能要求;SCMD 团队成功开发并实施了电偶腐蚀缓解策略,该策略在台架和车辆验证测试中被证明是成功的;参与成员(Hydro Magnesium)开发了新型耐高温抗蠕变合金(AE44),该合金在 125 ℃ 温度下成功完成了台架和车辆验证测试;项目演示和原型支架通过了所有验证要求,没有问题,并且现在正在以具有竞争力的成本(相比现有铝支架,重量减轻 34%)在 2006 款 Z06 Corvette 上批量生产,见表 1;完整的 SCMD 材料测试数据库,为产品设计提供 CAE 属性;密西西比州立大学和美国能源部桑迪亚国家实验室(SNL)完成了材料测试和定量微观结构表征,并开始建立微观结构-性能模型;美国能源部劳伦斯利弗莫尔国家实验室完成了几个 ASTM E505 射线照相检验标准(RIS)的制造,这将提高结构铸造镁部件的 X 射线检测灵敏度;以及在文献中发表了 46 篇论文和报告(2005 年)。所有论文和报告的完整列表将包含在最终的 SCMD 报告中。
表 1 2006 款 Corvette 前发动机支架铝与镁成本比较
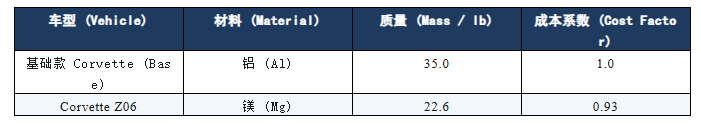
注 1:仅核算部件本身时,镁制方案相比铝制减重 12.4 lb(34%),部件本身成本系数 0.93。
注 2:装配所需的隔离垫圈、粘合剂会产生额外成本,最终镁制方案相对于当前铝制部件的总成本系数为 1.14。
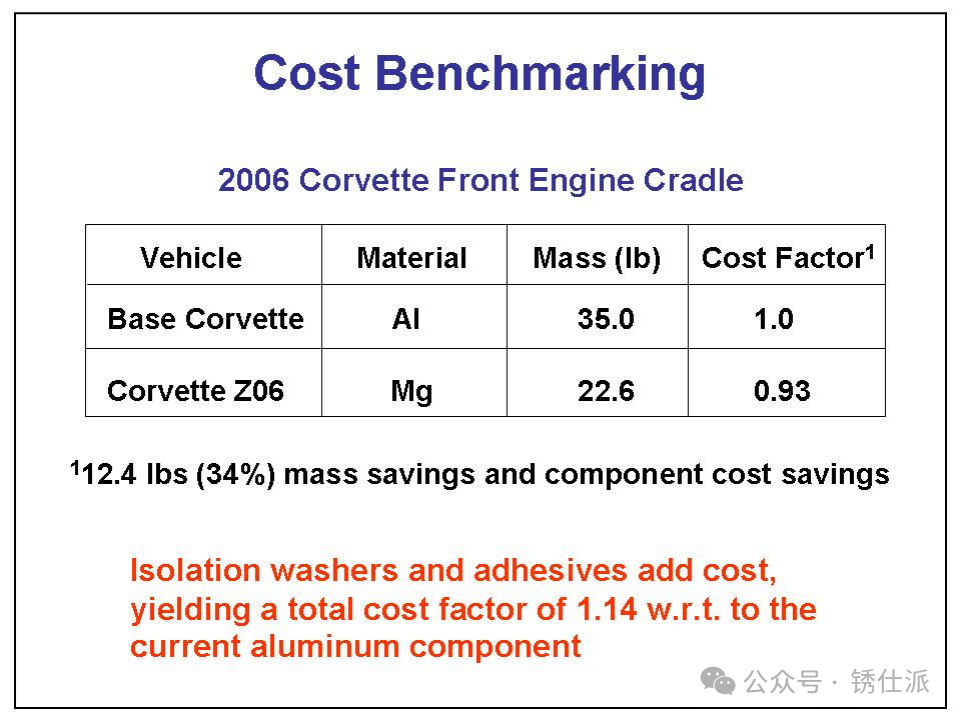
图 1 成本对标(Cost Benchmarking)—— 2006 款 Corvette 前发动机支架
在量产车辆中成功应用镁支架凸显了在以下领域进一步开发和/或改进的机会:大型镁铸件的成本降低方法;使用钢制紧固件时缓解电偶腐蚀的新的具有成本竞争力的方法;以及实施新方法以降低质量控制用铸件检测成本。
3.2 镁动力总成铸件(MPCC)项目
镁动力总成铸件(MPCC)是另一个主要的 ALM/USAMP 项目。其目标是确定并随后展示在结构动力总成部件中使用镁合金替代铝合金的可行性和益处,从而实现铸件重量至少减少 15%。由此产生的发动机是福特"Duratec"V-6 发动机的镁强化版本,该发动机目前以铝材生产。与 SCMD 项目一样,MPCC 自 2001 年开始,预计于 2006 年完成。参与者包括"三大"汽车制造商、其他 38 家北美公司、CANMET、北美压铸协会和国际镁协会。
进展已在 ALM 年度进展报告[4]和其他地方[9]广泛报道。在 2003 年 10 月完成的第一阶段中,设计了镁强化 V6 发动机并超过了减重目标,来自七个国际组织的具有成本效益的耐高温镁合金被确定并进行基准测试,为发动机设计的每个镁部件选择了最合适的合金,并确定和列出了生产实施中剩余的科学和技术差距。这些部件如图 5、6、7 和 8 所示。
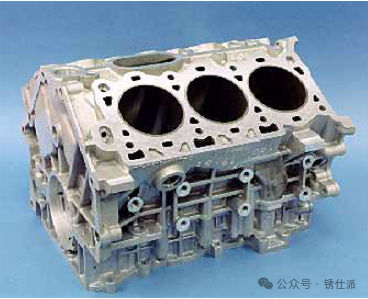
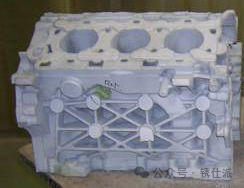
图 5 量产铝制 2.5 L Duratec 发动机(a) 镁版本 Duratec 发动机(b)
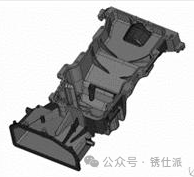
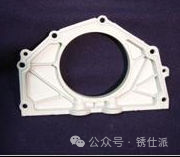
图 6 镁制前发动机盖图 7 镁制结构油底壳 图 8 镁制后密封载体
目前,在第二阶段,发动机部件正在铸造中,以进行整机装配测试,从而在铸造性、可制造性、性能、耐久性和成本方面展示和验证设计。正在进行冷却液测试,以确定最适合镁发动机的冷却液。
除了发动机设计和测试外,大学和国家实验室还启动了针对第一阶段确定的基础研究关键领域的基础研发项目。这些领域包括:镁合金的计算热力学与合金开发(宾夕法尼亚州立大学);镁合金的热撕裂行为(CANMET);高温镁合金的蠕变、螺栓载荷保持和显微组织分析(密歇根大学安娜堡分校);通过各种方法评估镁腐蚀以及通过卢瑟福背散射评估镁合金的表面成分(密歇根大学迪尔伯恩分校和安娜堡分校);以及抗蠕变镁合金的无溶剂回收方法和工艺控制(凯斯西储大学和 CANMET-MTL)。
3.3 ALM/USAMP 超大铸件(ULC)项目
ALM/USAMP 超大铸件(ULC)项目的目标是评估铝和镁大型薄壁结构铸件在汽车减重应用中的制造可行性、经济性和减重潜力。该项目基于美国能源部 2003 年与美国铸造协会(AFS)签订的合同的研究结果,该合同对各种铸造工艺进行了基准测试,以评估其制造此类大型轻金属铸件的适用性。其方法是进一步描述和证实使用轻金属铸件替代传统冲压焊接钢制汽车车身结构以实现减轻车辆重量的理由。该项目分两个并行阶段执行。第一阶段侧重于工艺选择和能力分析。第二阶段侧重于设计、分析、生产和测试满足 ULC 团队标准的"真实世界"车辆应用。该项目于 2004 年 10 月开始,预计将持续到 2007 年。
选择了 THT 公司的亚液相线铸造(SLC)工艺和 Thixomat 公司的触变成形工艺。第一阶段的主要目标是利用选定的工艺,通过实现更均匀的性能分布,同时展示具有改进强度和延展性的一致且可预测的机械性能,来提高铸件质量。第一阶段的主要任务包括零件设计、流动和凝固建模、模具设计、分析和制造、与铸造试验的关联、材料表征、工艺能力研究和经济分析。
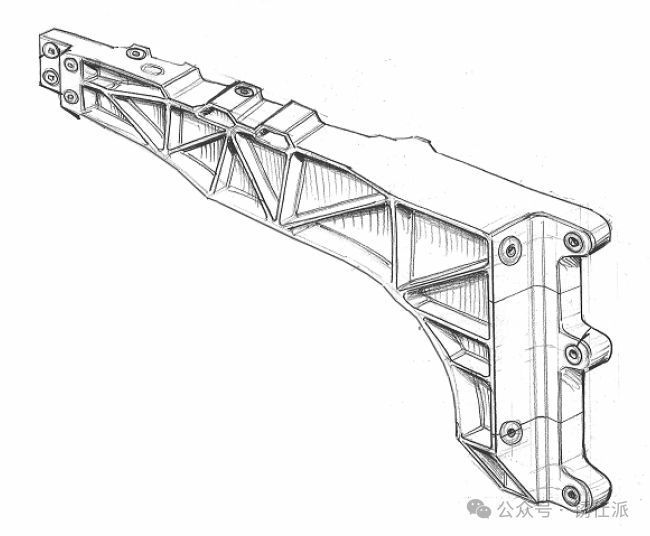
图 9 ULC"真实世界"应用——前部侧边梁
第二阶段的主要目标是 ULC 的"真实世界"应用,与传统的钢结构相比,将以具有竞争力的成本实现 40%—60% 的减重。所选部件为前端纵梁或"前部侧边梁",如图 9 所示,它将展示零件整合、模具投资成本降低和改进的能量吸收能力。支持第二阶段的主要任务是静态、耐久性、NVH 和碰撞分析的有限元分析(FEA);系统级和整车原型制造;耐久性测试;动态碰撞测试;以及经济分析。
3.4 CORMAG:低成本热流道镁压铸项目
福特汽车公司正领导其他五个工程和研究组织,在 2000—2006 年一个名为"使用热流道降低成本镁压铸(CORMAG)"的项目下,开发用于汽车制造结构应用的低成本镁压铸技术。该项目由参与方和美国商务部下属的国家标准与技术研究院的先进技术计划共同资助[10,11]。核心技术目标是开发一种多点注射"热流道"系统,用于在受控温度和流速下将镁熔体引入生产模具型腔,从而实现一致的零件质量、提高生产率,并实现高产量压铸的经济性。研究团队正在开发先进的铸造技术和三维建模能力,以确定将金属液引入铸造型腔的最佳方式和位置;快速响应阀和金属供给技术;用于安全容纳、控制和高压处理镁熔体的材料;以及电子热控制系统,使此类系统能够改装到现有的冷室和热室压铸机上。该团队希望将压铸良率提高到当前 60% 以上,并将废料减少至少 25%。这项 CORMAG 技术已成功开发并在薄壁研究测试铸件和福特 Ranger 底盘部件(如图 10 和图 11 所示)中得到验证。CORMAG 铸件分别显示在图 10 和 11 的右侧,传统铸件显示在左侧。如果该技术成功实施并商业化,预计将使镁铸件成本降低至少 30%。

图 10 CORMAG 计算机铸造(左侧:传统铸件;右侧:CORMAG 铸件)
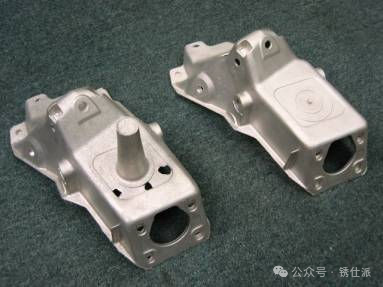
图 11 福特 Ranger B&C 柱铸件(左右配对)
3.5 消失模铸造与其他替代工艺
与传统汽车材料相比,镁因其低密度和高强度重量比而在多个汽车部件中得到应用。最近,镁铸件已被引入皮卡和货车中。在重型卡车中使用镁铸件也存在其他机会。为了充分利用镁的诱人性能,必须考虑更具稳健性并能开发和制造更大、更薄壁铸件的替代铸造方法。消失模铸造工艺生产的铸件在具有复杂内部通道(型芯)的应用中可以与其他铸造技术竞争,这些应用可以减少加工、节省空间和/或将多个复杂特征或部件集成到单个铸件中。一个为期三年的 HSWRM 项目——反重力(Hitchiner)和压力辅助消失模镁铸造——已经启动,以评估 Hitchiner 工艺和镁合金的压力辅助消失模铸造。在这个多组织合作的第一年,在开发铸造系统和测试铝镁合金消失模铸件方面取得了重大进展。田纳西理工大学和橡树岭国家实验室已经开发了熔炼和消失模铸造能力。这些能力可用于评估反重力(Hitchiner)和压力辅助消失模镁铸造。已经开发并改进了一个燃烧室,用于研究聚苯乙烯泡沫在宽范围加热速率下、在氧化和非氧化环境中的分解。使用先进的红外成像技术对充型和金属-泡沫相互作用进行了原位观察。主要研究发现包括:(1)与消失模铝铸件相比,制造消失模镁铸件需要更高的浇注温度;(2)在相同的过热度下,镁熔体充填型腔的速度比铝熔体慢;(3)消失模镁铸件中的气孔分布相当均匀(对金属-泡沫反应不敏感),而铝消失模铸件则更依赖于泡沫-金属相互作用和熔体中的初始氢浓度。
加拿大的高压压铸开发工作由 Meridian Technologies 等具有国际竞争力的公司牵头,其例证是成功地将大型仪表板和其他大型镁铸件引入北美和欧洲的高产量车辆中。西安大略大学的 J. Wood 及其同事正在与 Meridian 合作进行高压压铸的学术研究,他们正在对大型复杂高压压铸件的铸造参数、宏观和微观缺陷与力学性能之间的相关性进行综合研究。这个多年项目[12,13](部分由 AUTO21 卓越中心网络资助)广泛使用了破坏性和非破坏性工具来表征铸件性能,包括高分辨率 X 射线断层扫描(微孔率)和中子散射技术(内应力),以无损评估铸件截面的内部结构[14]。这些详细数据将作为预测模型的输入,将铸态结构与材料的力学响应联系起来。研究还比较了铸件表面区域("表层")和次表层材料的力学性能和微观结构。该项目还利用计算流体动力学来确定高压压铸过程中流体剪切、压力和热传递的影响。
在替代铸造方法方面,Haley Industries 和 Mitchel Aerospace 主要在航空航天应用领域进行了砂型铸造的私营部门开发工作。Canadian Autoparts Toyota 进行了镁轮毂铸件的开发工作;部分工作是与不列颠哥伦比亚大学的 S. Cockroft 合作进行的。
CANMET-MTL 的中试规模设施已被用于研究使用重力、低压和挤压铸造进入永久型和砂型模具的镁部件铸造[15,16]。还生产了原型部件。研究了 C₂Cl₆ 对晶粒细化的影响,以及除气对重力永久型铸造 AZ91E 力学性能和微观结构的影响[17],并开始了使用消失模芯与重力浇注和真空辅助的试验[18]。在 CANMET 的其他研究中,正在测试高强度微合金化合金用于薄壁镁铸件。这项工作是与阿尔伯塔大学和奥地利的 LKR 合作进行的。
有几个学术团队从事镁铸造研究(除了上述 AUTO21 资助的高压压铸工作)。包括多伦多大学的 S. Argyropoulos 关于开发用于液态镁合金化的高效添加剂和程序,以及 Mn、Ti 和/或 Zr 等各种添加剂的动力学和回收率的研究。在麦吉尔大学,Frank Mucciardi 正在研究用于镁合金铸造中永久型热管理的热管技术。在镁的半固态铸造和锻造方面进行了一些工作,包括 CANMET 关于触变合金锻造的工作,以及 Ecoly Polytechnique 的 F. Ajersch 进行的半固态成形。
此外,不列颠哥伦比亚大学的 M. Wells 正在开展工作,通过使用 Gleeble 模拟和开发本构模型来量化镁在类似于 DC 铸造过程中发生的温度/变形条件下的应变行为,以减少直冷铸造镁锭中的热裂纹[19]。
4 连接
用于自攻紧固件的压铸净形孔工艺开发是一个 ALM 技术可行性项目,旨在解决在铝和镁合金的压铸净形孔中使用自攻紧固件(TFFs)时面临的最关键技术挑战,这些挑战是在 2003 年完成的一个初始概念可行性项目中确定的。这些优先问题被归纳为四个技术挑战:(a)铸造变异性,(b)紧固件设计,(c)装配工艺,以及(d)使用性能要求。铸造变异性的主要方面是由压铸工艺的热、机械和冶金效应导致的铸孔位置、形状和尺寸。计划进行紧固件测试,以评估孔尺寸、形状和位置对夹紧载荷的影响。此外,正在从铸件供应商处收集关于模具型芯销磨损和退化的现场数据。在此次测试中,将评估由紧固件供应商提供的各种紧固件设计和装配程序。在此阶段还需考虑密切相关的使用问题,如污染和可重复使用性。在第一阶段技术可行性研究中,所有这些优先问题都将针对铝和镁合金进行处理。
在汽车总装中,将自攻紧固件应用于机加工或冲压孔方面已取得进展。使用这些紧固件省去了攻丝操作,从而降低了成本、减少了投资、改善了保修,同时在装配体中提供了更好的连接性能。通过使用带有净形孔的自攻紧固件,可以消除钻孔操作和相关设备投资,同时不牺牲连接性能,从而有机会进一步降低成本。在铸造部件中使用自攻紧固件的潜在应用很多,包括:动力总成(变速箱、发动机和后桥)、底盘(控制臂、悬架)以及使用大型铸件的车身结构(内门、举升门、引擎盖下附件和支架)。扩大轻质材料的使用是该项目背后的驱动力。将这一概念应用于铝铸件方面进展甚微,在镁铸件方面的进展则更少。在铸件产品中成功开发这一理念将扩大轻质材料的使用,这得益于在"冲压态"应用中已证明的益处。
5 金属基复合材料、层压材料和泡沫材料
HSWRM 项目"开发用于重型车辆的镁金属基复合材料应用技术"的目标是成功铸造镁金属基复合材料(MMCs),以替代重型车辆应用中比强度较低的主要结构部件。一个由 GS Engineering、Oshkosh Truck Corporation、Eck Industries 和 Engineered Fiber Solutions 代表组成的团队正在研究在刚度、强度和磨损驱动应用中使用选择性增强镁金属基复合材料(MMCs)的潜力。对此已进行了大量研究,尤其是在铝合金方面。虽然对镁基复合材料的研究不如铝基复合材料深入,但也进行了一些研究,并为当前的调查提供了动力和方向。第一部分工作的目标是量化和复现材料性能,以理解基于标准镁合金和现成预制件的镁基复合材料的强化机制和基体-增强体相互作用。在更广泛的工作范围内,镁基复合材料部件可以应用于 8 级车辆部件。
HSWRM 项目"为重型车辆动力总成部件开发镁"专注于三个开发任务:1)开发复合技术以生产低成本的铸造镁基复合材料;2)先进的异形铸件制造工艺;以及 3)新动力总成部件的创新设计。该项目采取的方法包括卡车 OEM 的积极参与,以及适当时供应商的参与。目标是低成本工艺既可以由 OEM 应用,也可以轻松转让给供应商。镁复合铸造技术的开发将包括用于制造超轻型重型车辆动力总成部件的低成本模具方法,以及开发一种结合铸造和原位复合的用于 MMC 部件的低成本异形成形工艺。
CANMET 也使用挤压铸造来开发镁基复合材料,使用的是与埃尔兰根大学合作开发的开孔陶瓷预制件[20]。发现这种镁基复合材料具有更高的拉伸和剪切模量,并且在高达 250 ℃ 的温度下强度也有所提高,同时热膨胀系数显著降低。
6 变形镁
在加拿大私营部门,Timminco(Haley)除了开发用于挤压件和特种粉末的专用合金和方法外,还发展了重要的加工和 DC 铸造能力。
CANMET 与通用汽车加拿大公司以及麦吉尔大学的 S. Yue 和 M. Pekguleryuz 教授合作,正在进行一个关于开发汽车用镁板的重要研究项目[21]。它包括镁板的铸造、热机械工艺优化以及性能与微观结构和性能特性的关联。板材的生产采用近净形薄板铸造(使用移动板模拟器),然后进行热轧。已发表关于随后轧制的 AZ31B 板在热变形过程中(包括高温扭转测试)动态再结晶的研究。高温扭转测试在麦吉尔大学进行,并研究了恒定应变速率下的微观结构演变。在较高温度下观察到动态再结晶,但在非常低的温度下,发生孪生[22]。使用 STANAT 轧机在 CANMET 在不同温度和轧制速度下对 AZ31 合金板材进行了热轧。轧制温度 400 ℃ 和 450 ℃ 对 AZ31 微观结构的影响分别见图 12(a)和 12(b)。可以清楚地看到在 450 ℃ 时晶粒长大[23]。
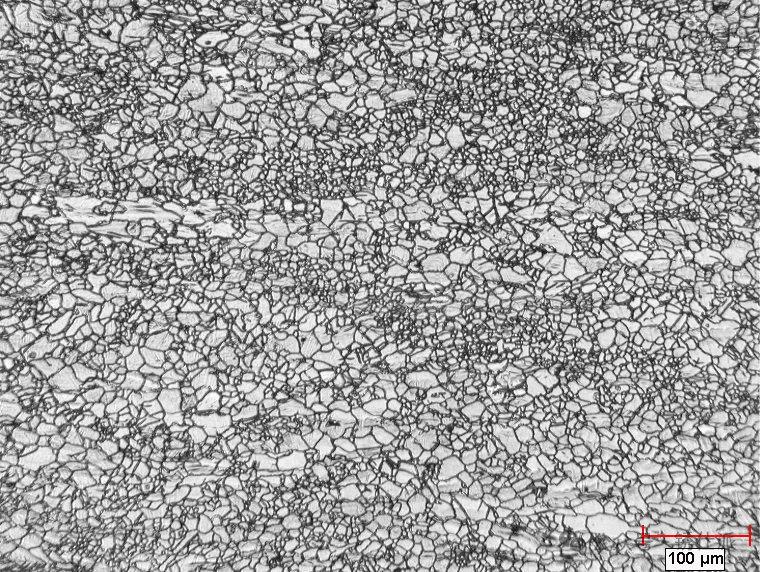
图 12 轧制温度 400 ℃ 对 AZ31 镁合金微观结构的影响(a)
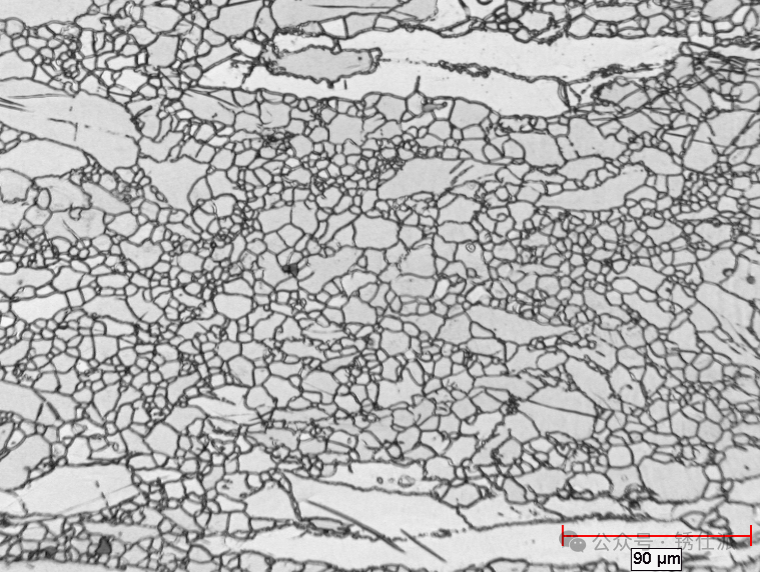
图 12 轧制温度 450 ℃ 对 AZ31 镁合金微观结构的影响(b)
作为同一研究的一部分,开发了一个基于商业代码 ADINA 的有限元模型来模拟镁板的热轧。研究了不同轧制参数(如轧制温度、轧制速度和接触换热系数)对镁温度的影响。CANMET 和麦吉尔大学的研究人员正在进行温成形过程中微观结构演变的计算模拟。CANMET 目前正在安装一台双辊铸造设备,以扩展镁板开发的研究。合金开发也是该项目的一部分,包括多组分镁基合金体系的实验相图研究和相平衡。目标是生产出具有良好室温成形性的镁板。在其他板材开发工作中,不列颠哥伦比亚大学的研究人员 W. Poole 和 C. W. Sinclair 正在研究通过冷轧和退火、多次变形/再结晶处理和交叉轧制来细化 AZ80 的晶粒。目标是将铸态材料的晶粒尺寸减小到 5 μm 以下以提高延展性。
在先进成形领域,麦吉尔大学的 J. Jonas 教授及其同事正在研究孪生行为、滑移系的温度依赖性、断裂、织构和细晶挤压件的力学行为[24]。这个团队正与 CANMET 和谢布鲁克大学的 K. Neale 教授密切合作,在一个与通用汽车加拿大公司的联合项目中,研究镁管在温成形和热气体成形过程中的材料行为。CANMET 团队正在使用创新的数字图像处理技术和其他新颖的测试方法,观察温成形过程中的横向拉伸应变演变,并使用位于 CANMET 的一台 500 吨研究用液压/温成形压力机进行镁管的中试规模温成形[25]。谢布鲁克大学正在开发晶体塑性模型,以模拟镁温成形过程中孪生和位错活动引起的变形。École Polytechnique 的 G. L'Espérance 教授正在使用 TEM 表征温成形过程中的位错滑移和孪生,以帮助理解镁合金的变形机制。
AUTO21 还资助麦克马斯特大学 M. Niewczas 的工作,研究基本的晶体学和温度依赖性变形,以确定关键的结构-性能关系,从而更好地理解和关联一系列镁锻造合金的成形性。它基于非常基础性的研究,旨在研究镁中不同滑移系激活和缺陷迁移率的温度依赖性。这项工作也得到了 Timminco 的支持。
康考迪亚大学的 H. McQueen 多年来也一直参与镁变形、回复和热机械加工的基础研究。镁的密度为铝的 66%,作为交通运输行业的结构材料具有明显优势。然而,变形镁的使用受到成本的限制,部分原因是生产镁板需要大量的加工步骤。HSWRM 变形镁合金/工艺开发的目标是降低加工成本并生产出更具成形性的合金。已经研究了红外线加工、双辊铸造、轧制复合和等通道转角挤压(ECAE)。红外线加工与双辊铸造相结合有潜力形成一种能够大幅降低成本的连续生产方法。一种依赖于合金化和精心控制热机械加工(包括减少织构发展的再结晶步骤)的新方法正在研究中。
7 其他项目
CANMET 与滑铁卢大学的研究人员合作,开展了关于镁基粉末的研究工作,旨在开发能够以金属氢化物和化学氢化物形式储存氢的材料[26]。目标是实现 7% 的重量储氢率,其中镁基金属氢化物用于固定式应用,化学(陶瓷)氢化物用于燃料电池汽车。MgH₂ 具有高的氢含量,但它非常稳定,在约 400 ℃ 时才释放氢气,这个温度对于车用燃料电池来说太高了。研究人员正在寻求在催化的金属氢化物和镁基陶瓷氢化物中在较低温度下获得氢脱附。在引言中提到的 FC&HFI 计划的燃料基础设施部分也在进行类似的工作。
ALM 在 1998 年至 2002 年间资助了两个关于降低原生镁成本的项目[27]。虽然技术上取得了成功,但由于当时资金优先用于其他工作,并且考虑到近期全球价格较低,这些项目没有继续进行。凯斯西储大学的一个关于镁废料回收的小项目也获得了资助,结果良好[28];如上所述,在 MPCC 项目下正在进行后续工作。
8 成本模型
虽然上述许多项目已经或正在对相关部件进行成本估算,但 ALM 还对原生镁及其在汽车应用中使用的可能长期成本进行了更全面的成本研究[29]。与 2001 年镁价 2.75 美元/公斤相比,在替代现有汽车铝部件时,具有竞争力的镁价估计在 1.72—2.62 美元/公斤范围内。研究了对镁当前和未来的生产成本估算(包括全部运营成本和资本成本),以确定现有生产技术在镁作为一种有前景的汽车材料的商业可行性方面的生存能力。虽然使用电解厂的原生镁全部运营成本估计低于热还原厂,但由于电解工艺的资本密集型特性,其总生产成本更高。目前的生产成本估计分别为 3.10 美元/公斤和 2.88 美元/公斤。随着计划中的电解产能增加,涉及新工厂和现有工厂的产能扩张,预计原生镁生产成本将在 2009 年大幅下降,但只有在利基汽车应用中实现最大减重潜力(即约 40%)时,镁才能与铝竞争。随着未来生产成本的显著降低、强劲的需求以及避免过去十年价格波动的稳定供应,该行业可能会盈利。
2005 年,铝顾问集团和 PNNL 为 ALM 制备了双带铸造和双辊铸造生产镁板的技术成本模型。数据来自文献和直接来自世界各地涉及每种工艺的组织。对于 1.5 毫米厚的镁板,双辊铸造和双带铸造的预计生产成本分别为 4.33 美元/公斤和 5.35 美元/公斤,此时原生镁成本为 3.23 美元/公斤(美国典型值)。当原生镁成本为 1.85 美元/公斤(中国和俄罗斯典型值)时,预计成本分别为 2.82 美元/公斤和 3.81 美元/公斤。这些数字与北美行业对传统铸锭冶金生产的镁板的报价(包括利润和间接费用)9.90 美元/公斤相比。在所有情况下,在高产量下,双带铸造板材的成本趋向于与双辊铸造板材的成本持平。这些结果将在 ALM 2005 年进展报告中更详细地报告[4]。
9 未来
在 2005 年和 2006 年,SCMD 和 MPCC 项目团队制定并将在 2006 年发布一份"Magnesium 2020"文件,该文件概述了 2005 年至 2020 年北美地区使用镁部件实现汽车减重和显著节省燃料(如果实施)的战略愿景。美国铸造协会(AFS)为北美未来在汽车应用镁铸造方面的工作制定了一份路线图/计划[30]。由此产生了一个新的 USAMP 和 ALM 项目——高完整性汽车镁铸件项目,已经开始。作为 2005 年 10 月加拿大、中国和美国代表举行的研讨会的结果,正在计划一个新的联合项目。该项目将开发和验证高完整性车身铸造、挤压、板材成形、腐蚀防护、连接和装配技术,用于轻量化、镁密集型的前端结构,实现显著的车辆减重(与成本相当的钢材相比减重 60% 或 40 公斤)并且提高性能。为了最大化减重和性能优势,镁制前端将被设计并装配到先进高强度钢(AHSS)的乘客舱上。该项目还将为加拿大、中国和美国之间的镁研究合作提供一个平台。
10 本文结论
过去五年北美地区在汽车用镁方面的研究和开发表明,无论是在技术上还是经济上,镁都是轻量化有前景的候选材料。然而,同样清楚的是,镁技术的发达程度远不及钢材、铝材乃至塑料和聚合物基复合材料等竞争材料的技术,因此可能有机会通过进一步的研发取得更大进展。目前行业共识:镁合金大规模应用需要“材料改性+表面处理+结构设计+连接技术”的系统性解决方案,单一技术路线难以突破。稀土合金化成本高、微弧氧化能耗大、涂层破损后基体迅速腐蚀——这三个问题互为掣肘,构成了镁合金在动力总成和底盘等严苛工况下大规模应用的核心障碍。

 陕公网安备61080002000100号

