一体压铸技术凭借简化车身制造流程、轻量化减重降本的核心优势,重塑了新能源汽车零部件制造体系。自概念落地至今,行业历经三代技术迭代。面对整车对集成度、轻量化、刚度、成本等要求的持续提升,第三代一体化压铸技术加速落地,行业正迎来新一轮技术变革。
导语|一体压铸技术凭借简化车身制造流程、轻量化减重降本的核心优势,重塑了新能源汽车零部件制造体系。自概念落地至今,行业历经三代技术迭代。面对整车对集成度、轻量化、刚度、成本等要求的持续提升,第三代一体化压铸技术加速落地,行业正迎来新一轮技术变革。
01、第一代一体压铸
概念落地 · 大型结构件集成的开创时代
一体化压铸概念由特斯拉于 2020 年率先提出,2021 年开始落地产业化,开启大型铝压铸件替代传统多零件焊接总成的时代。国内企业中,小鹏作为一体化压铸倡导者,于 2022 年率先将超大型压铸单元引入国内新能源整车制造,推动一体化压铸从海外概念落地为本土量产产线。
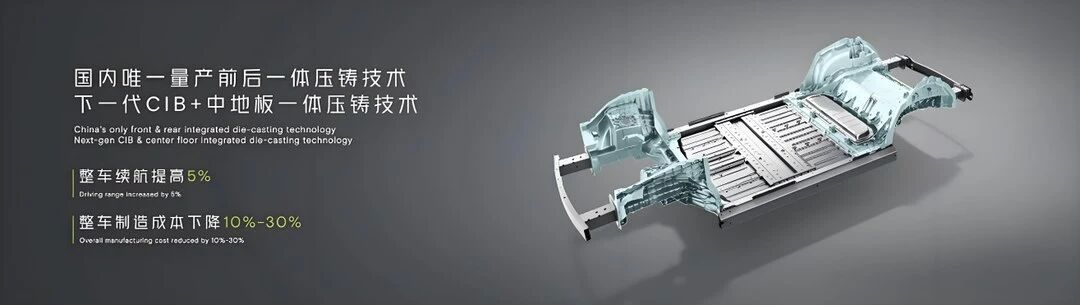
前后一体压铸车身结构示意
核心特征
以车身后地板等大型单一结构件为目标,把几十个冲压焊接零件合并为单个压铸件。
核心价值
减少焊接工装、缩短产线长度、降低零部件管理成本。
技术局限
仅聚焦车身零件的结构集成,免热处理材料需独立设计开发;铸件性能、气孔缺陷、尺寸变形、模具寿命等痛点仍较突出,仅解决了“零件合并”问题。
02、第二代一体压铸
双压射技术 · 破解超大型铸件成型一致性难题
2023 年,行业正式迈入第二代——双压射一体化压铸发展阶段。伴随集成铸件尺寸持续放大,传统单次压射工艺已无法满足超大型型腔的充型要求,尤其在前中后一体的整体下车身一体压铸成型中,材料流动性能难以保障。在材料体系暂难突破的前提下,双压射工艺依托双料筒高速同步充型与压射系统主从控制的技术逻辑,有效缩短铝液充型距离,改善整体下车身铸件难以超长距离成型及车身左右侧性能不一致的行业共性痛点,打破单压射工艺在超大铸件成型环节的技术瓶颈。
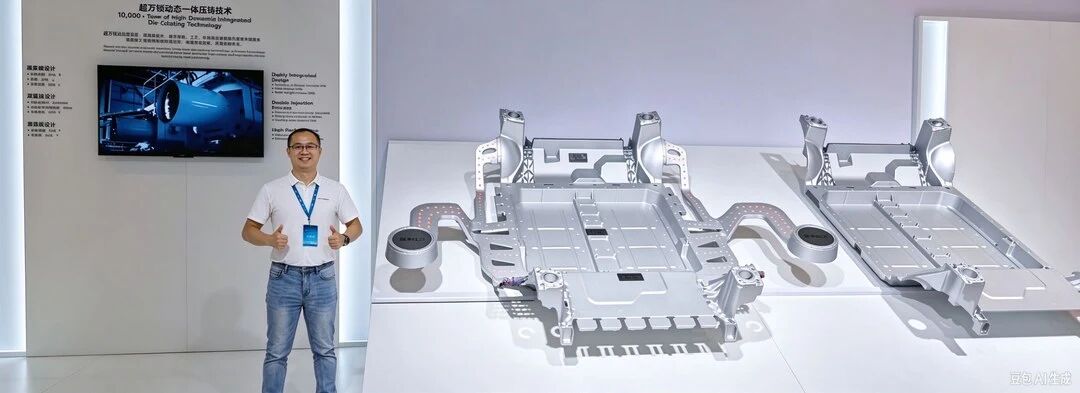
超万吨级一体压铸技术与整体下车身铸件
核心特征
以成型工艺升级及同步性控制逻辑为核心抓手,改善大尺寸铸件品质及性能,拓宽可压铸构件的应用边界,实现更大规格、结构更复杂的车身结构件稳定量产。
核心价值
攻克双压射系统同步性等行业难题,让整体下车身构件从概念走向可量产。
技术局限
研发应用重心仍集中于传统压铸成型工艺,尚未完成跨越系统的融合。
03、第三代一体压铸
电磁热控压铸 · 迈向系统级融合
2026 年华为春季发布会,电磁热控压铸技术作为第三代一体化压铸技术正式亮相,其核心突破在于颠覆压铸机吨位竞赛:通过电磁场瓦解铝液表面张力,温和充型,从源头消除卷气冷隔;纳米热控层为模具装上“开关”,充型时隔热、凝固时瞬切导热近淬火,组织致密。仅用 5000 吨锁模力即实现大型后地板量产,强度提升 55%、减重 15.5%。不做加法做减法,以物理智慧取代机械蛮力,重构压铸底层逻辑。
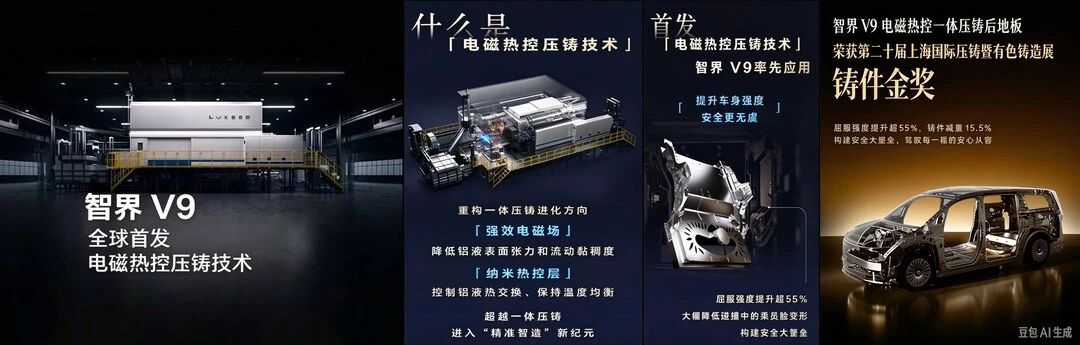
智界 V9 全球首发电磁热控压铸技术
核心特征
以电磁场控铝液流动、纳米热控层控界面换热,双通道协同:充型隔热、凝固瞬切导热,温和充型加近似淬火,以控制代蛮力的工艺路线创新。
核心价值
摆脱压铸机吨位依赖,降设备与能耗门槛,消除卷气冷隔,大幅提升强度并减重。
技术局限
纳米热控层的材质、寿命及热疲劳表现仍需批量生产验证,属于工艺与材料融合而非装备革命。
04、结语
从零部件制造工艺到整车轻量化系统工程
经历三代从“零件集成 → 工艺升级 → 系统融合”的演进,未来一体化压铸技术的核心将突破现有边界,实现多材料体系、多物理场耦合、全平台柔性一体化压铸成型,打通结构、温度场、轻量化材料的协同设计,从“零部件制造工艺”升级为整车轻量化系统工程。同时,兼顾成型质量、生产柔性、材料适配性、成本控制,面向下一代新能源整车与多场景轻量化构件需求,拓展一体化压铸技术的应用边界——不仅局限于汽车领域,更延伸至具身智能等其他领域。

 陕公网安备61080002000100号

